同一个外观图发出去,两家厂打回来的粉盒,一家开合顺滑、照人不变形,一家盖子哐当响、镜子把脸照歪。差在哪?不是玄学,是镜子、铰链、卡扣这三处的六个设计点没写进图纸——供应商说”都一样”的时候,差的正是这几条。
我们在粉盒生产线上验样多年,客户的”手感不好”最后都能落回这六个点。”感觉松、感觉紧、感觉廉价”,都能变成写进图纸、验样时拿数字卡的判据。
粉饼盒的手感,由镜子成像、铰链开合、卡扣锁紧三处共同决定。
镜子为什么会晃?
细节一:镜片虚位留多少
手指先感知到什么:盒盖开合几下,镜片在盖里”嗒嗒”响,拿指甲轻推镜子能感到镜片在动。供应商一般解释”正常,装配要留间隙”。这话半对半错。
技术成因:镜片和盖子之间必须留虚位(装配预留的间隙),但留多少是设计定的,不是装配工随手定的。虚位过大,镜片在盖里游动,开合就响、镜子就晃;零虚位硬压,玻璃镜顶得住,塑料镜会被压弯。验虚位不用仪器,两只手就够:盖子开合五六下竖着耳朵听,有”嗒嗒”声就是镜片在撞定位面;再用指甲沿镜片四边轻推一圈,哪条边能感到镜片位移,虚位就集中在哪条边。发现之后别急着退样,先分清是设计留大了还是装配压偏了——四边虚位均匀是图纸问题,单边松是装配问题,责任方不同,改法也不同。改图纸要重开模镶件,改装配调的是压圈压力和胶的点位,一个花钱一个花时间。
镜片固定的方式有三种:镜面级双面胶粘贴(胶不能侵蚀镜子的镀银背层,普通双面胶的胶体会慢慢咬穿镀层,镜子从边上开始发黑)、卡装加压圈(压住镜片的环形件)机械固定、镜框注塑包覆。三种做法各有讲究:双面胶怕高温高湿存放,压圈款要看压圈有没有压平到位,注塑包覆是固定得最彻底的一种,但模具精度要求也高。不管用哪种,验收卡一条:镜子附着力做百格测试(附着力划格测试)加 3M 600 胶带,要求 0 级——划格边缘一点不脱落,最高一档,数字越大越差。镜子脱落是安全事故级的不良,不是手感问题,是必须拦死的红线。
很多厂都吃过镜片晃动的亏——返工不算大事,镜子照人不正被客诉才是大事。
细节二:塑料镜怎么撑住
照镜子的时候人脸是波浪的、歪的,这不是错觉,是镜片弯了。
技术成因:亚克力、PC 这类塑料镜,天生薄片受力就弯,越薄越明显——支撑点不均、装配硬压、甚至上盖超声焊(一种塑料件焊接工艺)的振动传到镜片,都会让它变形,成像就扭曲。所以塑料镜款的通行做法是:上盖要超声焊的,先焊后装镜。玻璃镜这方面稳得多,主流的烤漆玻璃镜约 1.3mm 三层结构,抗”起波浪”。
做高端的守烤漆玻璃镜;轻量化、做低价的用塑料镜有它的道理(轻一半、抗冲击好得多),但必须控制支撑方式,受力即扭曲。别指望便宜镜片靠装配救回来。验扭曲不用光学仪器:拿镜子照门框、窗框这类横平竖直的参照物,慢慢平移镜子,线条跟着波浪走就是镜片弯了——照人脸看不出,人脸本来就不规则,直线才骗不了人。
铰链的劲道和悬停
细节三:扭力档位
好手感就是轻推能开,任何角度停得住。
技术成因:关键在铰链的扭力(铰链旋转的劲道,类似笔记本屏轴)。开合力行业区间在 0.227-0.9 kgf——扭力怎么测:扭力计夹住盖子边缘,匀速掀盖读峰值,开和合各测三五次取稳定值,新样、寿命测试后各测一轮,两轮数据放一起看。有些厂验样只测新样——新样顺滑说明不了任何问题,三个月后掉出区间才是退货的开始。落到手指上,0.227-0.9 kgf 这个区间的意思就是拇指不用使劲但盖子不会自己弹开,低于下限盖子飘,高于上限单手打不开、指甲抠着疼。摩擦铰链(阻尼铰链,可悬停的外购铰链)开合角能到 135-180°,在 45-135° 之间随手停住,推到哪停到哪,这是中高端的手感来源。
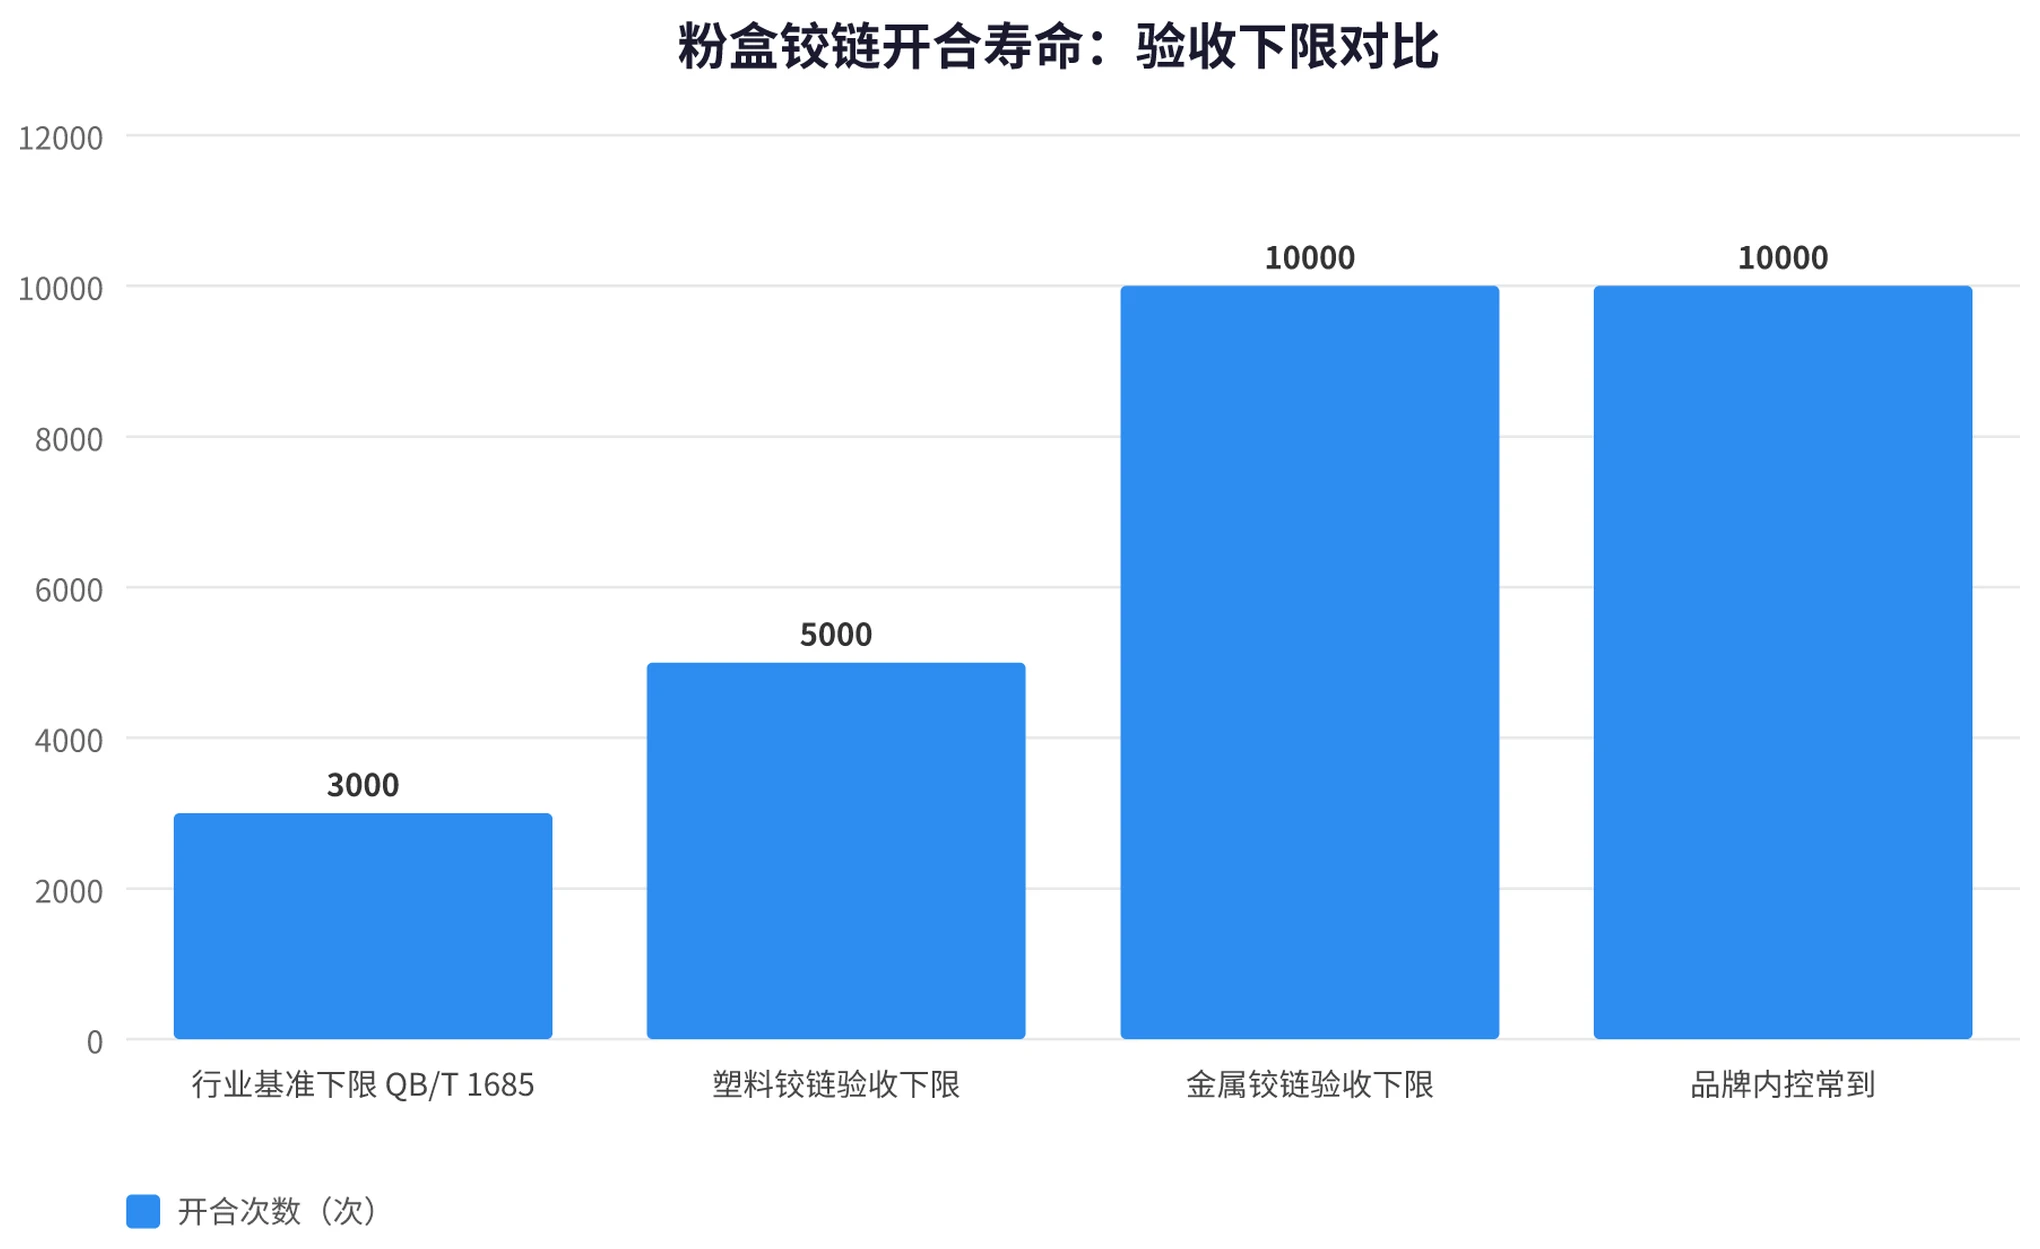
铰链有三种做法,按定位选:PP 活铰链(一体注出的薄膜铰链,膜厚 0.25-0.5mm)成本低,盖底一体成型,走量款用它,手感偏”活”,没有悬停;钢销轴铰链稳定,行业通行 3000-5000 次开合,品牌内控常到 10000 次以上;要悬停感,上摩擦铰链,开盖时手指能感到均匀的阻尼,松手盖子停在原地。三种做法手感差异很明显,打样前就要定,事后换一种等于重来。不同定位要求不同,图纸该写的是扭力区间和悬停角度,不是”手感要好”四个字。
扭力的具体档位,行业里不同厂、不同产品定位给的带不完全一致——但都落在”轻推能开、停得住”这个体感区间内。定规格时拿竞品实测对标,比抄一个单值靠谱。
细节四:扭力衰减
用几个月盖子自己合上、立不住,不是你用狠了,是扭力寿命衰减。
技术成因:铰链是疲劳件,开合几千次后扭力会掉。活铰链理论寿命可达百万次屈挠,但那是理想状态;实际验收要卡寿命——塑料铰链不低于 5000 次、金属铰链不低于 10000 次,这是常见的验收口径,金属这条比行业通行的 3000-5000 次明显更严。
不只要寿命次数,还要测试后扭力残留。自动开合机(模拟开合的往复测试机)按每分钟固定频率跑完次数,再用扭力计测,扭力掉出区间的等于没达标。更狠的做法是先把样品放高低温箱循环几轮再上机——夏天车内温度、冬天快递车厢里的低温,都会加速铰链疲劳,常温测过关不等于全气候过关。”寿命内不衰减”这五个字,写进图纸。
验样台上,盖子自己合上是最常见的退货原因之一。
卡扣松紧的门道
细节五:扣点角度和扣合力
卡扣太紧指甲抠不开、太松放包里自己开——两头都是错。
技术成因:卡扣(工厂叫扣位、单个叫扣点)主流做法是和壳体一体注出,不是后装的零件。决定松紧的核心是扣点保持面(合上后贴住对方的那面)的角度:小于 90° 容易脱扣;正好 90° 大力拉扯时根部容易断;大于 90° 保持力明显增大、扣得死。松紧手感,就是角度和过盈量(扣合时挤压变形的量)配出来的。
扣位还有个工程现实:它是倒扣(出模方向相反的结构),模具要加滑块或斜顶才能出,一次试模很难到位,调两三次模是常态。所以打样阶段扣合力偏松偏紧都正常,关键是每次调完都要复测——复测不是拿手掰一下说”差不多”,拉力计钩住盖沿垂直拉,读开扣瞬间的峰值,和上一版数据比,松了紧了才有谱。反复拆装会让扣位永久变形,扣合力持续衰减,这不是玄学,是塑料的疲劳。验收时拆装次数和拉力值一起记,同一副样拆装前后的差值,就是这副扣位的寿命余量。
细节六:白化和异响
同一款盒,有的扣十年不坏,有的掰几十下扣位发白,一眼廉价。
技术成因:白化(ABS 扣位反复掰后发白,应力痕)的成因,是扣点受力超出了材料的弹性范围。除了角度问题,料和壁厚也有关——但直接决定手感的是这一点:白化的扣位,扣合力已经在衰减的路上,异响往往跟着来。验样时怎么提前抓住:新样到手先看扣点根部颜色,然后连开连关几十下,凑近灯光再看一遍——刚出模看不见、掰几十下才浮出来的白痕,就是这批件的疲劳余量。看的位置也有讲究,白化最先出现在扣点根部倒角处,那里是应力集中点,正面看容易漏,得侧着对光看。这招比看任何报告都快。
磁吸款多一条:磁吸力行业带 2-10N,太弱关不紧,太强打不开——2N 上下是”贴上就走”的轻手感,接近 10N 单手要抠着开,给老人的款式就要往弱了选。测法简单,拉力计垂直于盖面匀速拉,读脱开瞬间峰值。磁吸和卡扣不是二选一——磁吸管”嗒”一声的闭合感和慢回弹,卡扣管机械锁紧,中高端款常并用。
验样时手上过六关
拿一个粉盒在手,六下就能过完:推盖子(开合力道)、停任意角度(悬停)、照镜子(成像正不正)、轻推镜片(虚位)、反复开合听声看扣点(白化异响)、放手里晃一晃(锁紧)。每一关都有得卡——数字类的开合力、悬停区间、铰链寿命、磁吸力、百格 0 级,目检类的照直线、听声、侧光看扣点。悬停那一下多停两个位置——45° 和 110° 各松手一次,两个位置都立得住才算过关,只在一个角度停得住的,是扭力曲线不均,用久了会先从最弱的区间塌。工具就是扭力计、自动开合机、拉力计,都是厂里常规配置。
手感标准写进图纸,验样才有依据。规格书上”手感好”三个字,工厂没法执行,也验收不了。
我们是东莞市诚邦新材料科技有限公司,专注于精密模具制造。手上如果有粉盒样品想对标,或者规格书里手感这块不知道怎么写,可以把图纸或样品发过来,我们帮你把这六条参数一条条过,给你一份专业的模具制造解决方案。