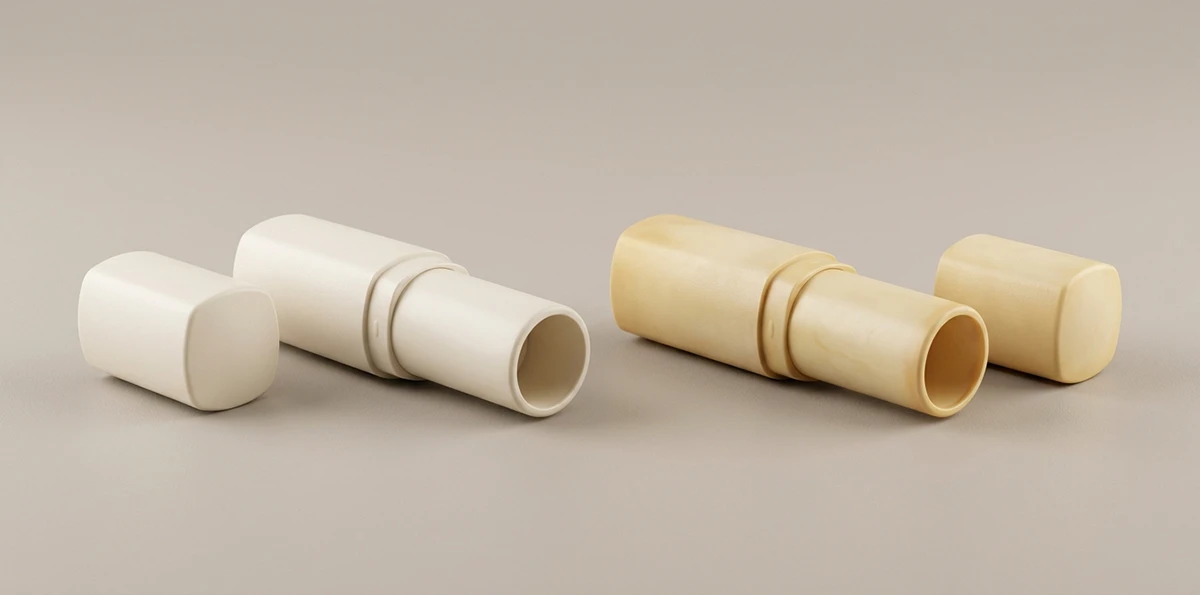
拿到一根发黄的口红管,先别急着定责。同样是黄,来路完全不同:可能是管体自己的本色,可能是表面那层漆或者镀层变了色,也可能是膏体的油脂渗出来蹭上的,还可能就是放着放着晒老的。口红管的黄,常见就这四种——本色偏黄、漆层镀层黄变、膏体渗色、储存老化,四种的处置办法各是各的。
分不清就动手,代价很具体:该找工厂索赔的批次被拿去泡了双氧水,能退镀重镀返工的整批直接报废,两头都是钱。还有一件容易冤枉工厂的事:ABS 的本色就不是纯白的,天生带一点黄调和乳白感,市面上那些纯白管全是靠白色颜料调出来的——所以拿到管子先分,是出厂就有点黄,还是放着放着变黄。分清是哪种黄,才知道这批货是能救还是该谈;下一张订单怎么写,决定下批货还黄不黄。
先分清黄在哪一层
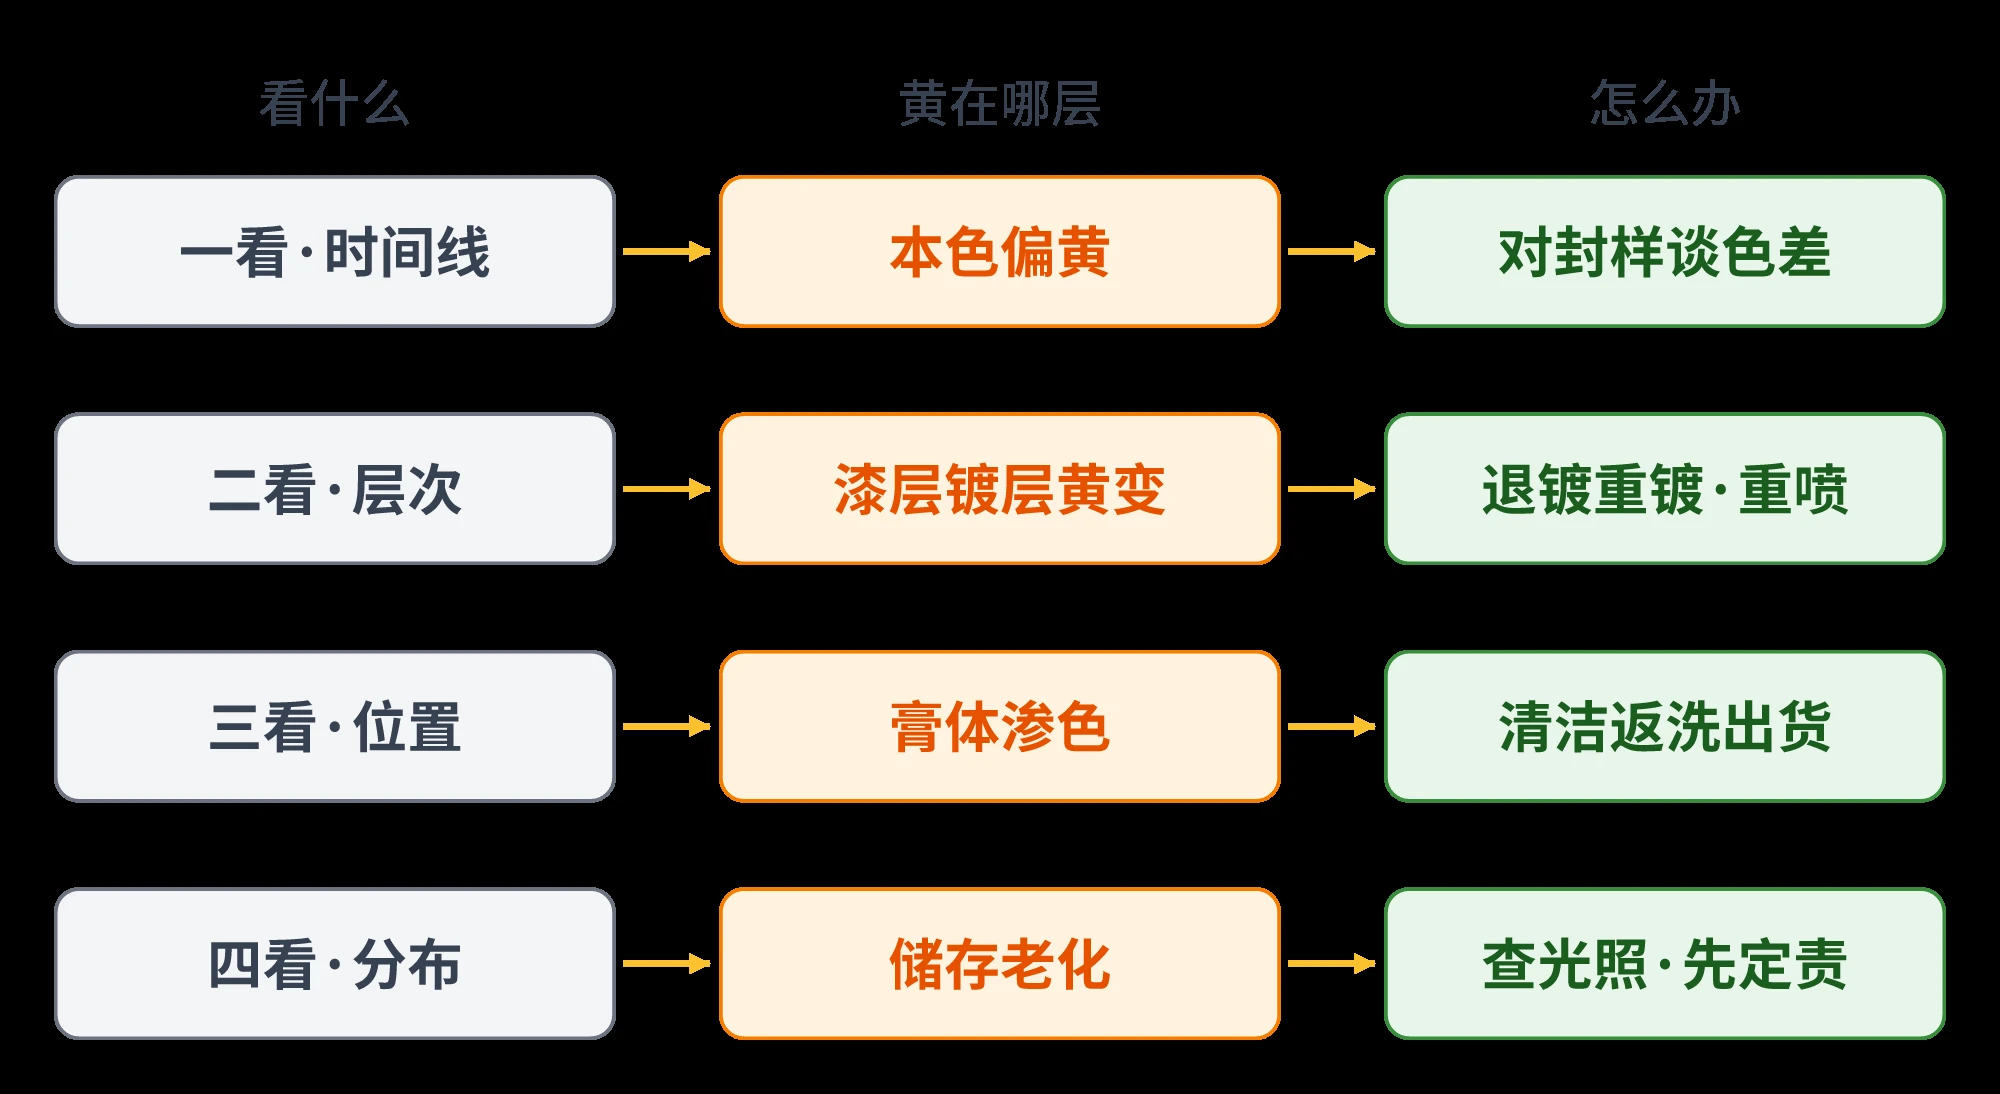
第一眼先看时间线:这根管子是一直有点黄,还是后来才黄的?一直黄,多半是本色和调色的事——ABS 素材自带微黄,白管全靠钛白粉这类白色颜料提白,调色时白度没对齐,整批就会出厂就偏黄。这档黄有个特征:整批从第一支到最后一支一个色调。这种黄不是老化,跟工厂谈的是色差标准,不是质量事故。
第二眼看层次:黄在表面那层,还是进到本体了。多数白管浅色管的外观面做过表面处理——喷涂或者电镀,”发黄”在电镀行业里也算正式缺陷:跟麻点、起泡并列,是塑料电镀七大常见缺陷之一。电镀层的黄是镀液和工艺层面的病,按电镀质量体系处置,跟管体本体的黄不是一回事。塑料水电镀(浸槽式电镀)的基材里,ABS 系占了约 85%(行业统计)——高光银色管基本都用 ABS 做电镀,不是偶然:粗化液能咬出微孔让镀层挂得牢,ABS 的附着力在塑料里数得着;但微孔也带来一个问题——强氧化液体(比如双氧水这类去黄偏方用的东西)顺着微孔钻进镀层结合面把附着啃松,电镀管最怕乱泡乱洗,原因就在这。还有个更直接的判断:把管身外壁和内壁比一比——外壁黄、内壁还是素材本来的乳白,黄多半就锁在表面那层,喷涂电镀只做外观面,内壁没这层。
第三眼看位置。黄集中在管口、内壁,那圈黄带着油痕,或者跟着膏体的使用痕迹走,跟光照方向对不上——这多半不是管子的错:口红膏体在高温下会”出汗”析出油脂,带色的油脂渗到管口内壁,或者灌装时蹭到外表面。诊这一层,看黄的位置比看黄的颜色更有用。
前三眼都对不上,多半是储存这一层。别以为货没晒到太阳就安全:阳光穿过玻璃后剩下的长波紫外线,加上门店射灯、日光灯的长期照,再碰上温暖的仓库空气,管子照样慢慢黄——化妆品在专柜射灯下一摆好几个月,就是这个处境。这种黄在整批货上还有个特征:垛在外围的先黄,垛在中间的浅——黄跟着光照位置走,跟料没关系。碰到这种分布,先别急着找工厂,回头查一查货在哪个环节见了光。为什么偏偏是 ABS:它分子里的丁二烯橡胶相带着不饱和双键,对光和氧最敏感,热也催着变,但紫外线能量高得多,是把管子晒黄的主力。已经开始氧化的管子,收进暗柜也不会停——变黄还会继续,只是慢一些,国外键盘翻新玩家社区转过论文,给过这个结论。
最后一眼看分布,这也是定责任的一眼:单件黄还是整批黄。把盖子、管身、底座摆在一起对——三件通常同批同料,整批均匀泛黄,指向料或者工艺,责任在工厂这头;只有几支黄,多半是局部光照或偶发污染,先查这几支经历过什么——是不是恰好摆在窗边、射灯正底下,那些位置先黄不奇怪。层定了,原因就定了;原因定了,下一步才知道是索赔、返工还是自认。
1. 白管的耐黄从色粉开始
做包材的都知道:黄的全是白管浅色管,黑管深色管很少听说发黄投诉——深色配方里抗UV(抗紫外线)成分给得足,黄调在深色里也看不出来。所以白管的耐黄,一半在调色环节就定型了。下单时可以问两件事:白色颜料用的是哪个晶型,钛白粉里金红石型比锐钛型耐晒得多;调色时有没有用微量群青把黄调压下去,行话叫”消黄提白”,颜料行业的通行做法。
原料层面防黄变有现成的三件套:抗氧剂管热氧老化,紫外线吸收剂负责先把紫外能量吃掉,光稳定剂(行业叫 HALS)兜住漏网的自由基。光稳定剂有个对包材特别友好的特点:越薄的部位越见效——口红管这种一毫米多壁厚的壳件正合适。
“耐黄变”不是营销概念:抗UV处理过的 ABS 是原料市场公开在售的常规品类,抗黄变助剂是塑料改性行业的成熟货架商品。所以订单里可以直接写成文字条款:白色颜料采用金红石型钛白,调色做消黄提白,材料用耐黄变配方加抗UV色母——一条条款,三件事都点名。预算再高一点、产品常年上射灯的,还有换耐候料的方向——把丁二烯橡胶相换成更耐晒橡胶体系的料,行业里有 AES、ASA 两族,户外件用得多;具体到口红管值不值这个成本,看产品定位:常年进专柜、在射灯下摆着的线,换料的钱花得值;做电商、动销快的常规款,把前面三件条款做扎实就够用。
2. 验收的尺子写进订单
跟工厂谈”黄不黄”,别用嘴谈。行业里量黄有两把尺子:黄度指数(YI,Yellowness Index,数字越低越不黄)和色差 ΔE。检测机构常用的门槛是紫外老化后 ΔE 不超过 1.5——这个差距肉眼几乎看不出来。这个数不是国标强制值,是行业常用的门槛,具体以双方技术协议为准;但写进协议,它就是验收的尺子,扯皮时量出来的数字比任何”我觉得黄了”都硬。
光写”具有良好的耐黄变性能”没用,要写测试。条款可以照这个样子抄:”经耐黄变试验箱或氙灯老化测试(光照强度、时间、温度按协议指定),老化后色差 ΔE 或 ΔYI 不高于约定值。”条件约定清楚,第三方 CMA(检验检测机构资质认定)资质的报告两周上下能出,双方都有据可依。至于为什么老化箱里测几天就能预判货架几年的表现——有研究给过换算关系:老化箱里测一天,约等于货架上放七天,约 7 倍,随测试条件浮动,方向是成立的。
再加一条成本几乎为零的:首件封样、大货对照。颜色验收以此为基准,将来对”这批算不算黄”有争议,封样就是原始证据。另外,谈验收条款前先分清你的管做的是哪种表面处理——喷涂系(底漆、面漆、渐变)还是电镀系(水电镀或真空镀),两种处理都在注塑出素材之后做,按外观需求选。验收条款跟着表面处理定:电镀件约定镀层外观和附着力,喷涂件约定漆面光泽和色差。条款跟表面处理对不上,写了自己都执行不了。
3. 储存这关最便宜
预防的三件事里,储存这关最好谈也最便宜。出货用遮光的 PE 袋(聚乙烯袋)加不透光纸箱,仓库不靠窗、不落地靠墙,垛位离热源远一点——这关先把光挡掉大半。还有个细节容易漏:不少厂默认出货用透明袋,图到货验货方便——透明袋不挡光,等于白包,订单里把遮光写明才算数。灌装厂自己的成品仓同理,别靠窗码放。到了门店端,跟陈列的同事提两句:射灯别正对着包装,展示柜的灯换 LED,没有紫外线,热辐射也小得多,开灯时长也管一管——这些是展示照明行业的通行做法。
为什么这关也值得写进订单:管子出厂合格、架子上放黄了,责任恰恰说不清——包材厂说出库时是好的,你说是来货就黄,双方都拿不出证据,货损先垫着。把包装方式和储存要求写成收发货条款,就是给将来可能发生的扯皮留凭据。包装上省的那点钱,抵不上一次定不了责的货损。
已经黄了的还有救吗?
分情况——有的能返工,有的救不回来。先把网上传得最凶的办法说透:双氧水加紫外线去黄,对 ABS 是真有效,浓度温度越高反应越快,浅色小件照几个小时确实能白回来。但它不是口红管的答案。
它从来不是永久修复。ABS 变黄,是氧化在材料里生成了带色的发色团——分子上负责显黄的那段结构;双氧水在紫外光下把发色团氧化漂回去,黄就退了。听着挺美,但这个方法的发明社区自己说得很直白:去黄只是把已经黄的区域逆转回去,不是让老化停下来。丁二烯的双键还长在链上,氧还在继续进攻,漂白这道工序没给材料上任何保险。修一次是买一段时间,不是买断——翻新过的件继续氧化,往往黄得更快;论文数据里还多一条:过氧化氢(就是前面说的双氧水)会钻进塑料表面的微裂纹,让材料变脆,社区里也有实测反馈说塑料本体被削弱了。
更麻烦的是它对表面那层下手。有玩家实测,双氧水会把镀铬层直接剥下来。灯罩、键盘壳泡得起,口红管泡不起——它最值钱的恰恰是表面那层漆、那层镀、那道丝印烫金的标识。本体还没修,先把外观面毁了,小伤变大伤。
就算管子是素面无涂层的,还有一道算术题:去黄的实操是纸箱内壁贴铝箔、配 UV 灯(紫外线灯),一个键帽大小的件要照五个小时,全程防遮挡、防阴影、定时翻面——照不匀的件出花脸,等于白泡。这是爱好者社区修一个键盘的阵仗,时间数字来自社区实测。想用加热催反应的也有上限,论文数据给过:高抗冲 ABS 的最高持续使用温度约 65°C,超了先变形——牌号之间耐热不一,以材料商数据表为准。假设你手里是一整批一万两千支,照这个流程做下来,工时成本比重新做一批还贵。修复的答案从来不在怎么泡,在怎么分档。
批量货损的修复在产线上做,但先得确认黄在表面那层、本体还是好的——就是前面第二眼说的层次,对上了才轮得到返工。整批电镀管发黄,正路是退镀重镀:把黄掉的镀层退干净,重新做电镀,返工件表面还留着上一轮的粗化微孔,重镀时粗化时间能缩短;喷涂件同理重喷。次数有上限——每退一次重镀一次,基材就被粗化液多咬一遍,咬的遍数多了基材自己先垮,行业经验这种返工以三次为限。还有一笔账:丝印烫金做在镀层之后,退镀时跟着镀层一起退掉,重镀完图文得重新做。这是产线活,有良率和成本要算,但花的是工费,保住的是整批基材。
对着下面这张表,把手里的货对号入座:
| 这批黄在哪 | 能不能救 | 处置路径 |
|---|---|---|
| 表面漆层或镀层黄,程度不深 | 能返工 | 退镀重镀或重喷,走产线 |
| 管体本体已黄 | 救不回来 | 降级(改深色订单、内供、样品)或报废 |
| 只是局部渗色污染 | 洗得掉 | 清洁返洗,挑货出货 |
| 出厂就整批偏黄 | 不是老化 | 按色差标准跟工厂谈,对照封样 |
本体黄为什么救不回来:塑料变色是化学变化,分子结构已经被光和氧改了,不是脏了——洗不掉,泡也回不去。这一档,能做的就是止损:降级不是直接扔,黄掉的白管转去接深色订单,黄调在深色里看不出来;内部留样、做陈列展示也都是去处,实在不行再报废。渗色那档的活是挑:带色油痕在表面、擦得掉的,返清洁工序正常出货;擦不掉的挑出来单独处理。顺带多看一眼膏体自己——油脂氧化酸败也会变色,那是配方的事,不在包材这头。至于出厂就偏黄的那档,谈的就是数字:大货对封样打色差,超没超协议值一量便知。封样平时看着就是个流程动作,到这一步就是出厂状态的证据。
拿不准的黄,寄色样来
发黄这件事的功夫全在下单之前:色粉和漆层在原料环节定型了一半,验收尺子和封样把标准定下来,包装条款把储存的光挡掉——三件事都写进订单,成本加不了几个点;等货黄了,能谈的只剩你当初写没写那几条。
我们是诚邦,做彩妆包材十多年。手里有分不清的黄管,寄色样过来,或者把发黄的位置拍清楚发来,对着判断是哪一层;要立项新的白色浅色款、想把预防做在前面的,直接发询盘,帮您把配方和验收条款捋一遍,给您一份能落进订单的方案。