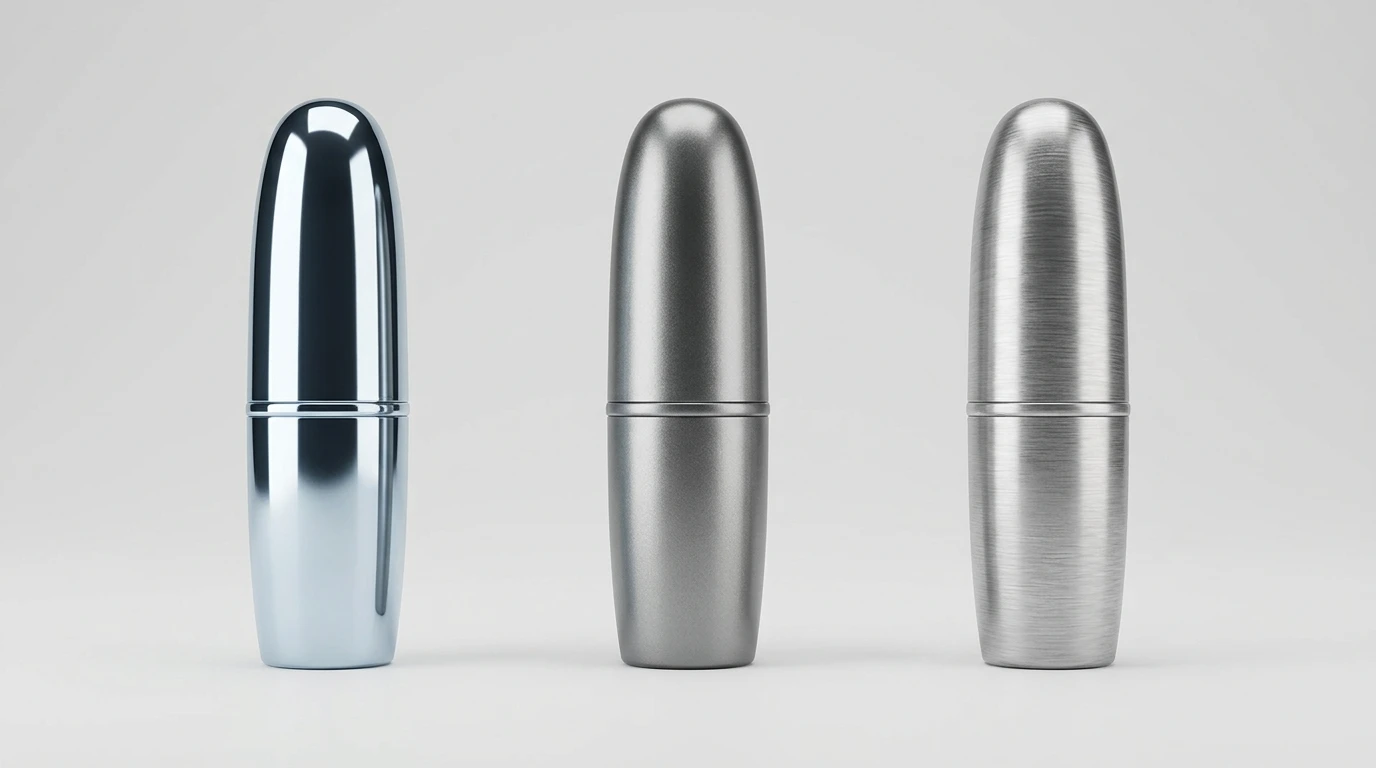
三种做法三种效果
金属感是包材溢价的主战场,而做出金属感的办法,行业里最常见的是三种:电镀、喷涂、贴膜。
设计稿上同一个”高级银”,镀出来是一面镜子,喷出来是一层带颗粒的金属漆皮,贴上来是一张印好金属色的膜——三种效果,三种价钱,耐不耐用也差得远。拿着设计稿问三家化妆品包材供应商,回来三个价,多半是没把”金属感”拆开:你要的到底是哪一种。
一件包材的标准流程:注塑出白坯(行话叫”素材”,还没做表面处理的件),底面处理出整体质感,再丝印、烫金上 Logo,最后组装。电镀、喷涂、贴膜比的全是”底面”这一层;Logo 上的烫金是图文层的事,不算在底面这一层里。
金属感的天花板和短板,全从这三种做法里长出来。
『贴膜』不是一种工艺
包材行业说的”贴膜”,不是拿张膜往壳子上一按;它是”图案先印在膜上、再转到件上”这一类做法的总称,跟喷涂、丝印、电镀并列。按”膜怎么到件上”分,常见三种:
- 热转印:加热加压,把膜上印好的金属色图案烫到件上,局部、整面都能做。
- 水转印:水压把膜上纹理”浮”到件上,木纹、石纹、拉丝纹做得出来,整支管身 360° 全包曲面也行。它不是泡一下水就完事——前后要喷界面漆(让膜能粘住件)、底漆、面漆三层配套,转印只是中间那一下。
- 模内装饰(IMD):这一类里唯一的例外——膜片先放进模具,注塑的同时装饰就完成,出模即成品。跟前两种不是一道工序。里头分两路:模内贴膜(IML)是 0.3-0.5mm 硬膜留在表面,耐磨最好,图案夹在膜和塑料之间不掉色;模内转印(IMF)是软膜,能拉伸包曲面,但边缘处用上两三年可能起皮。
这一类的金属感是”图案感”:凹版印刷精度能到 175 线/英寸,渐变、金属光泽、各种纹理随便印;但它是印上去的金属色,做不出真实镜面反射。纹理要自由,找这一类;要真实镜面,电镀才有。
量上还有条行业经验线:年产量 3 万件以下,别上模内装饰——IML 模具比普通注塑模贵 30%-50%,量小摊不动,做水转印或热转印;量上去了、图案复杂、又要耐磨,三条里满足两条,才轮到 IML 上场。
烫金(hot stamping)也属膜上金属色转印这一类,但用在 Logo、字样局部,是图文层的金属,跟底面三工艺不同级,别混着说。
电镀:最亮,也最挑料
三种做法里,金属感的天花板是电镀——件上长出来的是货真价实的金属皮。行业说的电镀其实分两条:水电镀(湿法电镀)走化学槽,真空镀(蒸镀)在真空炉里把铝蒸上去。真空镀的铝层只有 50-150 纳米,水电镀的镍铬层有十几到二十几微米,差着百倍——薄,就全靠外面那层 UV 面涂撑着;面涂一破,铝层几天就氧化发黑。要扛磕碰的件,预算够就直接上水电镀。
水电镀还有一条同行不常讲的门道:它基本只吃 ABS 和 ABS+PC 两种料。ABS 能镀,是它里面的丁二烯组分能被粗化液蚀出微孔,让金属层”咬”进塑料表面;换别的塑料,得用特殊的可镀牌号加专用前处理,包材上基本不做。所以选型的第一件事不是问哪种效果好看,是验素材——素材不是 ABS/ABS+PC,水电镀基本不用考虑;反过来,ABS 写进设计,电镀就有得做。
包材独有的另一条行规:电镀层不能碰内容物。金属感永远落在外壳、外盖这些”外面”的件上,装膏体的内胆一律素身——为什么全套金属感做不了?电镀层是镍铬金属层,行规不许它碰膏体,不是工厂偷懒。
耐久上,电镀有现成的验收标准:百格测试(ISO 2409,划格看镀层掉不掉)、盐雾测试(ASTM B117,24-72 小时喷盐雾看锈蚀),高端出口单一般要过 48 小时。它的短板不在镀层,在素材——行业普遍的说法是注塑出来 24 小时内要上挂粗化(挂上电镀挂具下槽),超过 48 小时 ABS 表面能衰减、结合力下降。出口欧盟的,六价铬限制眼看要落地,部分高端单已转三价铬(颜色偏暗些);真空镀是纯铝蒸镀,天生没这个负担。
适合的件:要做镜面金属感的高端外壳、外盖——前提是素材就是 ABS。
喷涂的金属感是什么效果
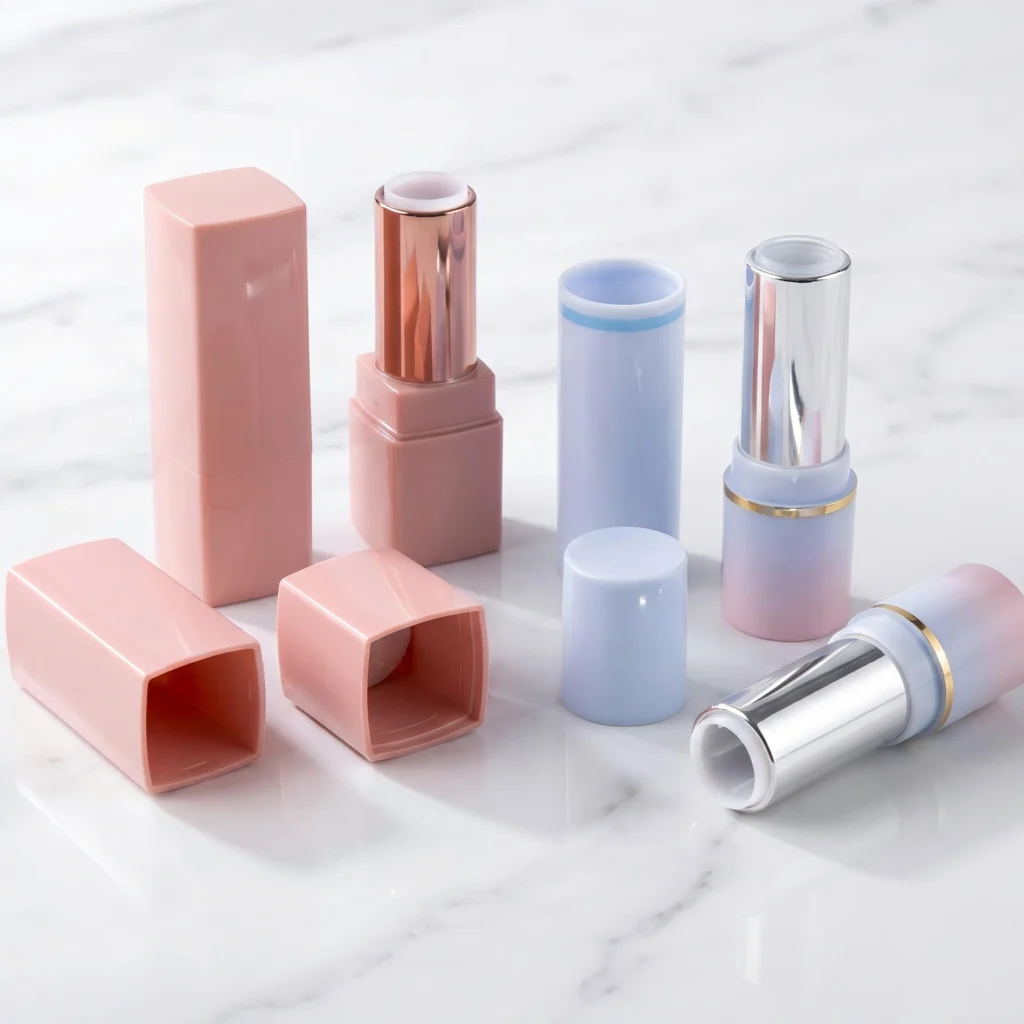
喷涂的金属感是漆给的:银粉、铝银浆、珠光粉这类金属粉混在漆里,喷出来一层金属漆皮。远看金属感十足,近看有细微的橘皮纹和颗粒感,到不了镜面——换来的是三种做法里最高的颜色自由度,什么颜色都能带金属感,这是电镀给不了的。
它的关键在喷之前:塑料本身”不吃漆”。塑料的表面能低(表面能是塑料”吃不吃漆”的指标,单位 mN/m)——PP 不到 30,ABS 四十出头,PMMA 四十八——喷前必须用等离子或电晕处理(高压放电扫一遍表面)把表面能拉上去。PP 不做前处理,附着力约等于零;前处理跳步的件,出厂看不出毛病,运输一路摩擦就见分晓。
工序本身不难:前处理、底漆、金属漆、UV 清漆,四道走完;要改色重喷,也比电镀灵活。
耐久看漆膜。行业验收标准是 95% 酒精棉球擦 100 次不掉、不变色——日常化妆包里跟钥匙、口红磕碰扛得住,拿清洁剂天天搓就难说。光泽度也能调:UV 高光清漆能到 85-95GU,哑光漆 10-40GU,要亮要哑,漆说了算。
适合的件:料杂、要彩色金属感的中端件——PP 瓶身上不了水电镀,喷涂接得住;预算紧、颜色又要特别的,也先看喷涂。
五个维度一张表
三种做法的账,放进一张表里对,比翻着看快。五个维度:金属感效果、能上什么料、耐久性、成本量级、适合的件。
| 维度 | 电镀 | 喷涂 | 贴膜 |
|---|---|---|---|
| 金属感效果 | 真金属皮,镜面天花板 | 金属粉漆皮,近看有颗粒,非镜面 | 印上去的金属色图案,纹理自由 |
| 能上什么料 | 水电镀基本只有 ABS/ABS+PC;真空镀料杂 | 最广,PP 做前处理也能喷 | 塑胶、玻璃、金属、陶瓷几乎全材质 |
| 耐久性 | 镀层厚耐蚀,怕素材超时;真空镀怕面涂划伤 | 酒精擦 100 次不掉,怕强溶剂搓 | IML 耐磨最好,IMF 边缘两三年可能起皮 |
| 成本量级(行业量级参考) | 几毛起,工序最长,高要求时往往最贵 | 几毛到一块多钱一件 | 转印开版费几百到几千;IML 模具贵 30%-50% |
| 适合的件 | 高端外壳、外盖,不碰内容物 | 彩色金属感的中端件 | 大面积纹理、全包曲面 |
先看金属感效果那行,你要的效果基本就锁死了做法;再验素材能不能上,”能上什么料”那行替你砍掉一半选项;最后才轮到算成本。顺序反了,容易为省几毛钱选个撑不住的皮。
打样摆在一起,三种都好看。
差别在用起来之后——韩妆包装这几年被讨论最多的就是亮面外壳掉漆发黑,出问题的多半是真空镀那层面涂:上市没几个月,消费者那边反馈上来,电商差评直接点名包装。成因绕不开附着力、固化、运输摩擦三件事;工艺选对、验收做实,才避得开。
还有一件选型时容易漏的事:补货。电镀件补货批次色差是行业常态,首批签样留好,补货对着签样验,优先让工厂排同炉同批——这句写进采购备注,比事后扯皮省事得多。
怎么选
选型不用背工艺书,三问下去,答案自己出来。
第一问,要什么效果。要镜面找镀,要彩色金属找喷,要大面积纹理找贴——这一问问完,选项基本只剩一两个。第二问,素材是什么料。不是 ABS/ABS+PC,水电镀基本就出局;PP、PMMA 这类料,喷涂和转印都接得住。第三问,量有多大。年产量 3 万件以下别碰模内装饰;首单一两万件的,热转印、水转印是最顺的做法,别为小批量去开 IML 的模。
写成规则就四行:
- 要镜面金属、预算给得起 → 电镀(素材限 ABS/ABS+PC;量小或非 ABS 料,做真空镀)
- 要彩色金属感、料杂 → 喷涂
- 要木纹、拉丝这类大面积纹理 → 水转印/热转印
- 图案复杂、又要耐磨、年产量过了 3 万 → IML 再上场
三种做法也不冲突。同一支口红管,管身电镀、盖子喷涂、Logo 烫金,各占一层,组合着用反而出彩。
行业里流传着这么一笔账:同行里一家设计公司分享过,客户在 IML 开模八万和丝印三万两份报价之间选了便宜的,两个月后木纹面板被清洁剂一擦就掉,返工搭进去近六万。便宜的做法放错场景,最贵。
拿不准的时候,回到第一问:你卖点里那个”金属感”到底是哪种效果——是镜子,是彩色的金属漆,还是一整面金属纹?
打样对比是最快的路径
同一个”高级银”,三家供应商能报出三种做法三个价——三种效果摆在一起,一眼见分晓。我们是诚邦化妆品包材,真空电镀线两条、自动喷涂线四条,电镀日产能五到八万套,电镀、喷涂两种做法,一个厂里就能做齐;要贴膜的件,把设计稿发来,也能帮你一起评估。手上有拿不准的件,先对一遍哪种做法合算;需要 DFM(可制造性评审)评估的,也可以发来一起看看,把表面处理这笔账算清楚。