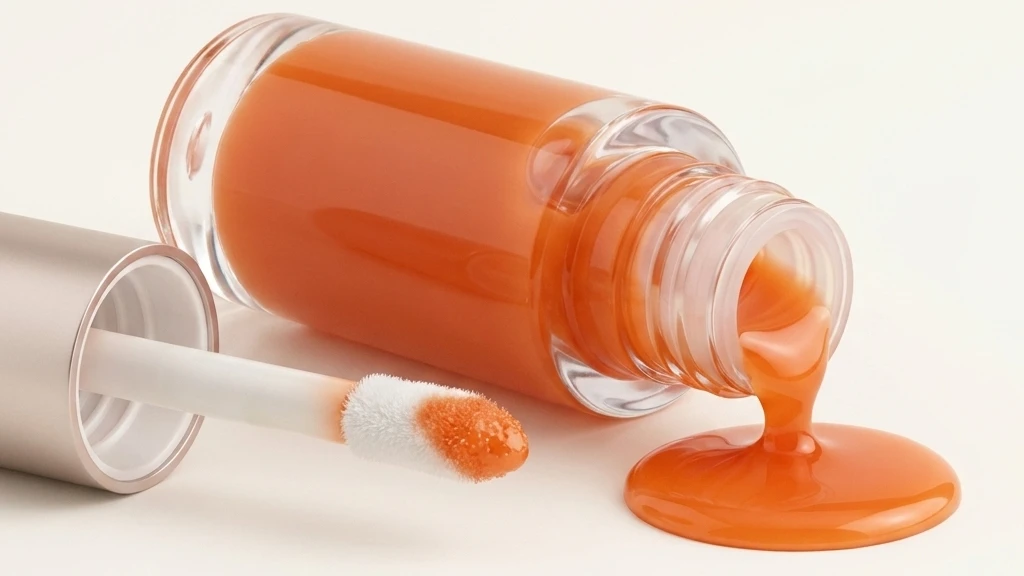
为什么偏偏漏到螺纹口
夏天一到,漏液客诉的照片就多起来:盖子一拧开,螺纹一圈全是料,盖子内壁还积着一坨。很多品牌的第一反应是让工厂把盖子拧紧点——但螺纹口的渗漏,多数不是盖的问题。
我们诚邦拆过不少漏液的唇釉瓶,漏到螺纹口的案子,反复出现两个根源:一个是内塞(就是工厂里常说的止液塞,外贸单上写 wiper)压进瓶口的松紧出了偏差;一个是运输路上的温升,把这个松紧考验了一遍。前者是出厂时埋下的,后者是压上去的,两件事一先一后,很少只占一头。
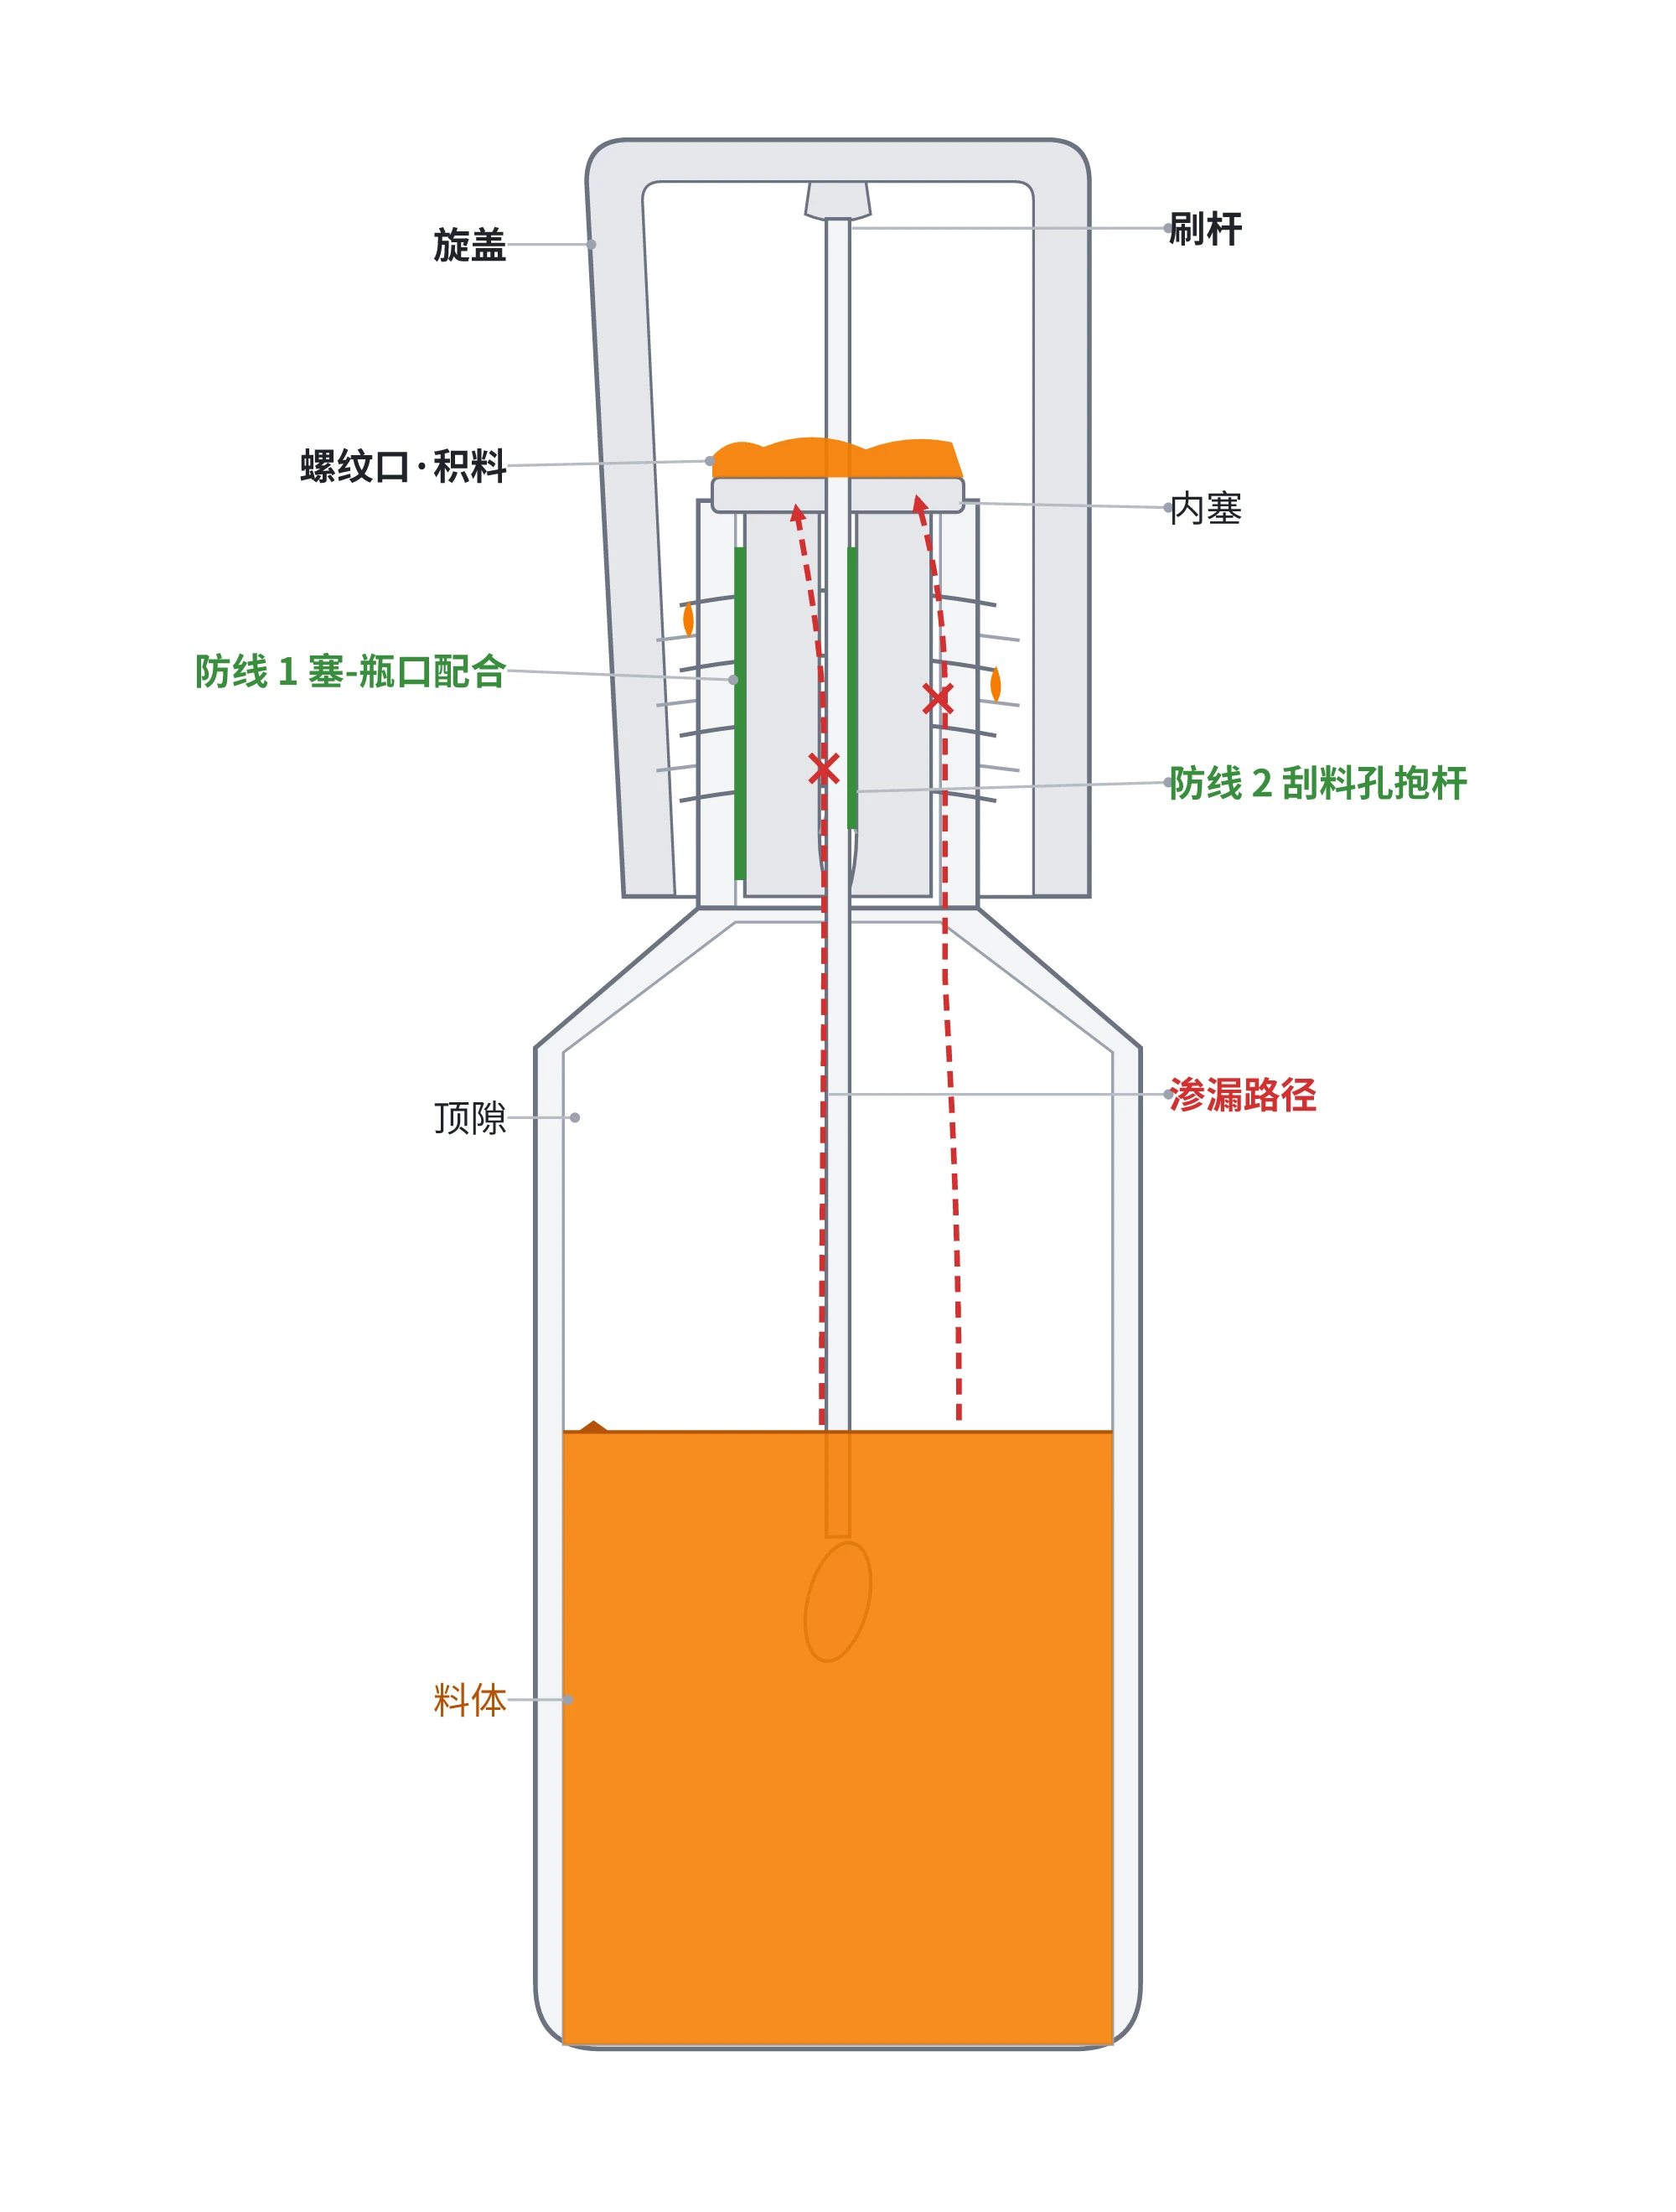
一瓶唇釉,料体到螺纹口之间隔着两道防线:第一道是内塞外壁跟瓶口内腔的配合——塞子外径比瓶口内径大出一小截,压进去靠弹性抱死,料被挡在塞子以下;第二道是内塞中间的刮料孔抱着刷杆,刷杆插拔时多余料被刮回去。盖子拧紧封的是第三道,防的是已经漏上来的料再漏到瓶外。
所以”漏到螺纹口”这个现象本身就是证据:螺纹这段是空腔,没有塞子挡着,料能出现在那里,说明它已经越过了内塞。问题优先往塞子和瓶口的配合上查,其次查温升,最后才轮到盖。
漏的位置不同,指向也不同。料积在螺纹和盖内,是内塞配合或瓶内压力的事;盖子外面挂珠、瓶口渗漏,才往盖的密封面和假拧紧(手感拧紧了、实际没到密封位)上查;瓶身渗漏另算,那是瓶体的问题。海外社区里被反复吐槽的大牌唇釉毛病也是这两样——开盖瞬间塞子被内压顶出来,或者”拧开全是料糊在螺纹上”,年年有人发帖,年年换一批品牌名。口红的膏棒是固体,不会自己流;唇釉是稀料,防线一破就往外渗,唇釉的包装也就比口红更挑密封。
内塞过盈量不足会漏,过大也出事
过盈量,就是塞子外径比瓶口内径大出来的那一截:压进去,塞壁被挤着变形,跟瓶口之间产生接触压力——料就是被这个压力挡住的。这一截小了,接触压力不够,料在温热和振动之下会绕着塞子外缘往上渗;塞子也容易被刷杆带出来。2024 年一件中文专利在刮料塞上专门做了翅片和卡槽,防的就是”刷杆抽出瓶体时将刮料塞带出”。
内塞的材料主流就两种:LDPE,便宜量大;弹性体或丁腈橡胶,弹性好但贵。美国一件 2007 年的专利把这个利弊讲得很直白:橡胶塞弹性好,但要额外做个颈环压住,贵;改用 LDPE 省钱,可料偏硬,密封全靠把刮料唇(刮料孔边缘那一圈薄边)做得很薄(0.2-0.4 毫米),靠薄边的弹性变形来密封。刮料塞的设计就是在平衡这个矛盾:塞体硬、刮料唇软——硬的部分支撑结构,软的部分负责密封和刮料。
塞子不是压得越紧越保险。过盈量过大,LDPE 偏硬,压装时容易变形、压不到位:塞子悬在瓶口里,密封面压力反而不足,这是其一。拔杆阻力也大,消费者会觉得盖子打不开;刷头来回过孔,刮料唇把刷头刮秃,取料量一次比一次少,这是其二。还有一个反直觉的问题:塞子跟瓶口密封得太死,刷杆插进去要排开瓶里的料和空气,空气排不出去,压力一高就把料顶得往外喷——那件中文专利的背景技术写的正是这个矛盾,高端内塞会在刮料唇上开排气通道,专门排出这股空气。塞子的松紧牵扯的不只是漏不漏,还有开盖那一下的体验。
过盈量怎么定、怎么验
过盈量到底取多少合适?这个行业没有公开的标准数。专利文件里只写到”紧配合””唇边略加大”这样的说法;我们接触的包材厂和品牌方里,多数也停留在”松了漏、紧了刮”的经验判断。标准数没人给,这不丢人——但下批货的规格书里,你不能只写”塞子要压紧”。
给不出数的第一个原因在公差。图纸上标的过盈量是理想值:瓶口内径有自己的公差范围(包材行业通常把盖内径的极限偏差控制在 ±0.15 毫米,瓶口这类配合尺寸也差不多在这个范围),塞子外径的注塑公差是另一段。两段公差各自往坏的方向偏,累积起来最坏会占掉图纸过盈量的一半。密封圈场景有实测先例:圈、槽、孔三处公差累积 0.3 毫米,正好是线径(O 型圈的截面粗细)的一半,理论上有两成的压缩量,最坏只剩个位数。瓶口和塞子是同类配合,这个因素同样要考虑。
第二个原因是过盈有窗口,不是越大越好。弹性密封配合的通行原则:压缩量有个安全区间——工程上做 O 型圈静密封一般取百分之十五到三十,压太少漏,压太多外壳变形、装配也费劲。内塞不是密封圈,具体窗口要以双方技术协议为准,但方向一致:过盈量一味加大,换来的是压装变形、拔杆费劲、松弛更快,换个方式出问题。
没有标准数,就靠三步把它定下来、验证清楚。先收紧公差链的两端:图纸评审时瓶口内径和塞子外径的公差一起提,配合尺寸提得越紧,图纸过盈量的折损越小——注塑件公差行业惯用 MT3 级(原 GB/T 14486 体系),螺纹这类关键结构我们在厂里控制在 ±0.05 毫米,就是给这条链收口。压装到位是第二道关:压完的塞子要确认三处都落座——塞身的弹性翅片贴住瓶肩,塞顶外翻的凸沿压在瓶口端面,塞身凸起的筋条卡进瓶口的槽。工厂说”压到位”,指的就是这三处。最后验拔杆和刮料两头:拔杆阻力在合理区间、刷头刮完不秃、倒置不渗,三个信号都通过,这套配合才算可靠。
能参考的先例也不是没有。我们自己给一款盖子加硅胶圈做二次密封时,过盈量用的 0.2 毫米,用 -20 到 45℃ 热循环一百次、量产过程能力 CPK 不低于 1.33,一步步验证下来。那次出问题的是盖子弹开,不是内塞渗漏,但验证过盈量的方法是通用的:过盈量可以计算、可以验证、可以稳定量产,不该赌运气。
夏天集装箱里发生了什么
另一条主因不在工厂里,在路上。夏天一批唇釉出海,先在集装箱里待上两三周。德国气象局在汉堡做过实测:外温 25℃ 左右时,棕色涂装的钢集装箱内空气能升到约 50℃,白箱也有约 38℃——货在什么颜色的箱子里、走什么航线,瓶身经历的夏天完全不是一回事。
50℃ 对一瓶灌好料的唇釉意味着什么?油类料体每升温 1℃,体积大约胀万分之七;塑料瓶身才胀万分之一上下,料胀的速度远快过瓶身让位。箱温从 25℃ 升到 50℃,料体要胀 1.7% 上下,瓶腔容积才让出 0.2% 左右——多出来的体积没有去处,全部顶向料面上方那截空气层,也就是顶隙。顶隙这时是缓冲气垫:气垫被压缩,瓶内压力升高。
顶隙的影响,消费者和卖家早就用各自的方式注意到了。知乎上早有人问”唇釉里面有压力,塞子沾到盖子上怎么办”,描述塞回去的瞬间”嘭”地一声塞子顶到盖上——那就是顶隙被压到极限的现场。电商平台上卖空瓶的卖家直接警告:只灌五分之四,留出空间给塞子和刷杆,不然放刷杆时塞子会被顶出来。灌装灌太满、顶隙留不足,温升一来,压力失去气垫缓冲,直接压在料上,从最薄弱的地方找出口。
最弱的地方在哪?就是前文那两道防线:塞壁跟瓶口的配合面,或者刮料孔跟刷杆的间隙。更麻烦的是,塞子这会儿正在变软——LDPE 的热变形温度(受力状态下开始软塌的温度,0.45 兆帕载荷下)在 40-50℃ 上下,箱内 50℃ 正好卡在这个区间的上限,塞子的抱紧力衰减、变形回不来。昼夜温差一遍遍循环,松弛还在累积。配合余量不足的塞子,第一次海运就会被顶开;余量足的,也要靠留足顶隙、做过温差验证来保障。
空管测试全过,到港还是漏
这是被问得最多的一句:出货前常温倒置全过,到港开箱照样漏,当初测试是怎么做的?答案说出来不好听,但就是实情——常温空管倒置,压根没测到运输环境。空管没有料,没有热胀的体积,也没有内压的来源;常温下,料体不会膨胀,空气不会增压,塞子也不会变软。运输里出事的三条机理——料体热胀、顶隙气压、材料软化——一条都没触发。空管测试测的只是塞子在理想状态下挡不挡得住静态的料。
要把测试对准运输环境,行业现成的做法都在:45℃ 存三个月不渗漏,可以推断室温下放得住两年;-10℃ 到 25℃ 温差循环三个,各 24 小时一档;漏液专门拿正立、倒置、侧放几种姿态各放放看。倒置测试不是土办法,行业通行做法里就有它。
消费者自己已经摸出了半个答案。知乎上有卖家教人鉴别:把管口擦干净、盖上使劲晃,再打开如果又脏了,就可能是运输问题。方法虽然原始,方向却完全对——使劲晃就是振动模拟,工厂里把它规范化,就是带料的运输姿态测试。空管测完,装上真料再晃、再倒、再冻,才叫测过。
漏到螺纹口先定位再定责
客诉照片发过来,按这个顺序查,比各家供应商互相扯皮快得多。
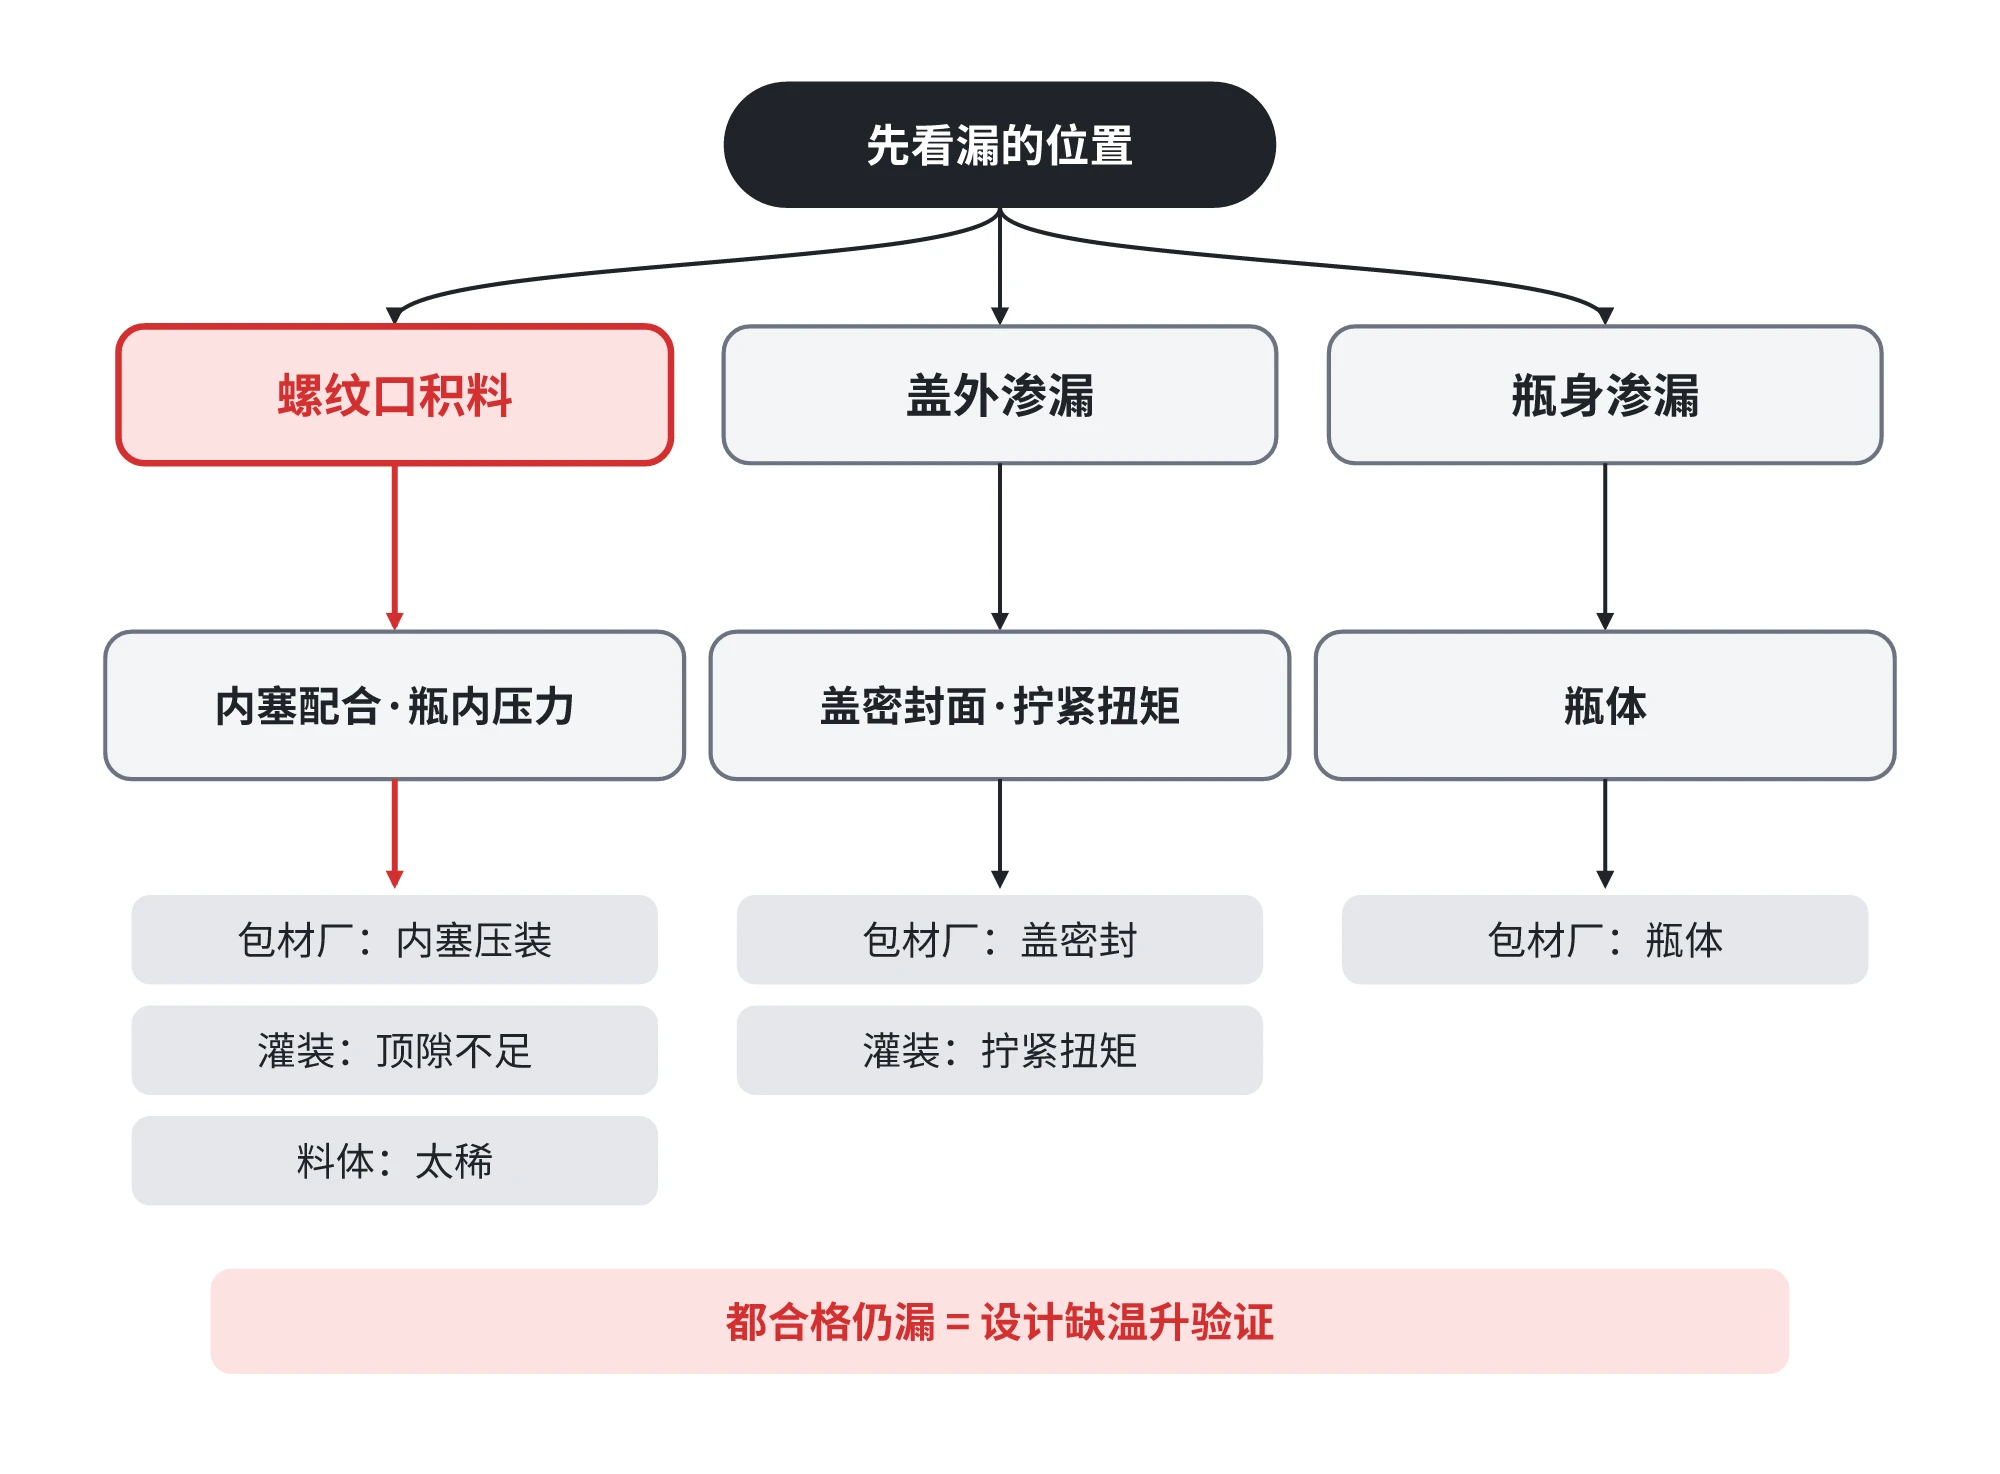
先看漏的位置:螺纹口积料,往内塞配合和瓶内压力查;盖外渗漏,往盖的密封面和拧紧扭矩查;瓶身渗漏,查瓶体。再查批次:同批留样和库存一起倒置——整批都渗是系统性问题,出在设计或制造环节;只有个别渗,先怀疑运输事故或使用环节。海外社区里”塞子反复弹出”的抱怨一帖接一帖地冒,那种同一毛病反复出现的情况,往往整批都有问题。接着做复现:拿留样按下面的条件跑倒置加温差,能复现的才是能定责的。最后才谈责任:内塞配合和压装不到位,在化妆品包材厂;顶隙不足、灌装过量,在灌装环节;料太稀、挥发太强,在料体那边;如果包材、灌装、料体各自都合格,合在一起运输就漏,那是设计阶段没提温升验证的要求——这个教训要写进下批的规格书里。
数字可以直接抄进规格书。我们那套做法是在盖子密封整改中建立的:-20 到 45℃ 热循环一百次,加首件一百支 24 小时倒置,量产过程能力 CPK 控在 1.33 以上。
| 测试项 | 条件 | 看什么 | 出处 |
|---|---|---|---|
| 低温侧放 | 4℃±1℃ 冷冻箱侧放 24 小时,取出倒置 | 密封处漏液、盖变形爆裂 | 行业测试惯例 |
| 密封保压 | 200 千帕水下保压 1 分钟,再升到 350 千帕 | 不漏气,瓶盖不松脱弹出 | 行业测试惯例 |
| 温差循环 | -10℃↔25℃ 三个循环,各 24 小时一档 | 循环后各姿态不渗漏 | 行业通行做法 |
| 高温存放 | 45℃ 三个月 | 不渗漏,失重每月不超过 1% | 行业通行做法 |
| 运输级加严 | -20~45℃ 热循环 100 次,首件 100 支 24 小时倒置 | 过程能力 CPK 不低于 1.33 | 我司验证做法 |
漏到螺纹口,能定位、也能预防:位置指向失效的那道防线,过盈量保证出厂时的密封,温升验证补上运输的考验——把这两件事控制住,主要问题就解决了。手上有正在漏的批次,把样品和瓶口尺寸发过来,我们在诚邦的车间里一起看它卡在哪一环:是塞子压装的松紧出了问题,还是当初的测试压根没测到夏天的集装箱。