同样完成一批开合循环,不代表 PP 活铰链和 ABS 加销轴具有同样的寿命。前者反复弯曲的是一体成型的薄膜区,后者反复工作的则是销轴与孔的接触面。先分清哪里在动、哪里在受力,才能决定看白化和裂纹,还是看扭力、间隙与异响。
粉盒包装结构工程师经常会碰到这样的样件:自动开合机已经跑完规定次数,盖子没有断,却比初样更松,原本能悬停的角度停不住,或者转到某个角度开始发响。它仍然“能开”,但功能可能已经衰减。只记录最后断没断,会把这些变化全部漏掉。
作为诚邦化妆品包材团队,我们参与的粉盒开发覆盖结构设计、模具、PP/ABS 注塑、组装和自动开合功能测试。正因为这些环节都要参与,我们判断铰链寿命时,不会只看材料名称和一个终点次数:前面的几何、模流和装配状态,都会影响后面的手感与耐久。
两种铰链的寿命评价逻辑不同
两种结构都叫铰链,真正承受反复作用的部位却不同。PP 活铰链让同一件塑料上的薄区反复弯曲;ABS 加独立销轴属于孔—轴运动副,也就是销轴在孔内转动,孔壁持续承压并发生摩擦。一个主要考查弯曲带,另一个主要考查接触副,不能只把最终循环次数摆在一起比高低。
| 比较项 | PP 一体活铰链 | ABS 加独立销轴/枢轴 |
|---|---|---|
| 主要运动 | 薄膜区反复弯曲 | 销轴与孔相对转动 |
| 首要受力位置 | 薄区、根部圆角及折线附近 | 铰链耳孔壁、销轴接触面及根部 |
| 常见变化信号 | 白化、折线偏移、局部裂纹 | 扭力下降、虚位增大、异响、孔壁裂纹 |
| 先查什么 | 薄区几何、浇口流向、熔接线、成型状态、预弯折 | 孔轴配合、同轴度、装配应力、表面状态、磨损与静置松弛 |
两种结构没有绝对的高下,关键看产品需要什么功能。若产品希望盖、底与弯曲区一体成型,结构又允许材料本体承担反复弯曲,PP 活铰链可以减少独立转轴件;若盖、底需要分件,或铰链还要承担悬停、转动阻力、止挡等功能,独立销轴/枢轴结构更便于围绕孔轴配合做设计。但独立销轴结构并不意味着一定使用金属销。插装、压入或卡装都可能成立,实际材质和装法必须回到项目图纸。
因此,开模前先明确的不是“要跑多少次”,而是开盖角度、是否需要悬停、盖体重量、闭合机构以及可接受的开合手感。功能没有定义清楚,次数再高也无法说明样件是否合格。
比较两种结构时,还要统一“失效”的含义。PP 活铰链可能以薄区裂纹作为结构终点,ABS 独立销轴却可能在没有断裂前就失去悬停或出现明显虚位。若一边用“有没有断”,另一边用“手感是否保持”,表面上是在比寿命,实际比较的是两套不同判据。先把目标功能写成可复测项目,再讨论哪种结构适合这款粉盒。
PP 活铰链先看薄区如何成型
PP 活铰链很耐折,不等于任何 PP 粉盒都能长期反复弯而不坏。薄区几何决定局部应变怎样分布,熔体流向和成型状态决定材料在薄区怎样取向,尖角、熔接线或折线偏移再把局部应力放大。其中任何一处出了问题,表面看到的可能先是白化,随后才是局部裂纹或断裂。
先看几何。英国塑料联合会(BPF)的《塑料设计指南:活铰链》给出了 0.25—0.50 mm 的 PP 活铰薄区范围,可作为设计与试模时的起始检查范围。0.25—0.50 mm 不是固定规格:牌号、铰链长度、开盖角度、浇口流向和实际成型结果都要一起验证。薄区偏厚时,开盖所需的弯曲应变会集中;偏薄又可能充填不足。根部若做成尖角,或者结构迫使铰链每次都折成一道锐折线,裂纹容易从同一位置起。连续圆角和背部释放的作用,是让弯曲分散在一段区域内,而不是挤在一个缺口上。
再看料流。活铰链的薄区不仅画在三维图里,也由熔体进入模腔的方向决定。料流横跨薄区,有利于形成与弯折相配合的取向;若料流沿铰链方向前进、在薄区停滞,或两股料流恰好在薄区汇合成熔接线,几何尺寸即使符合起始范围,耐久仍可能下降。模具评审时只量薄区厚度、不看浇口与熔接线位置,等于只查了一半。
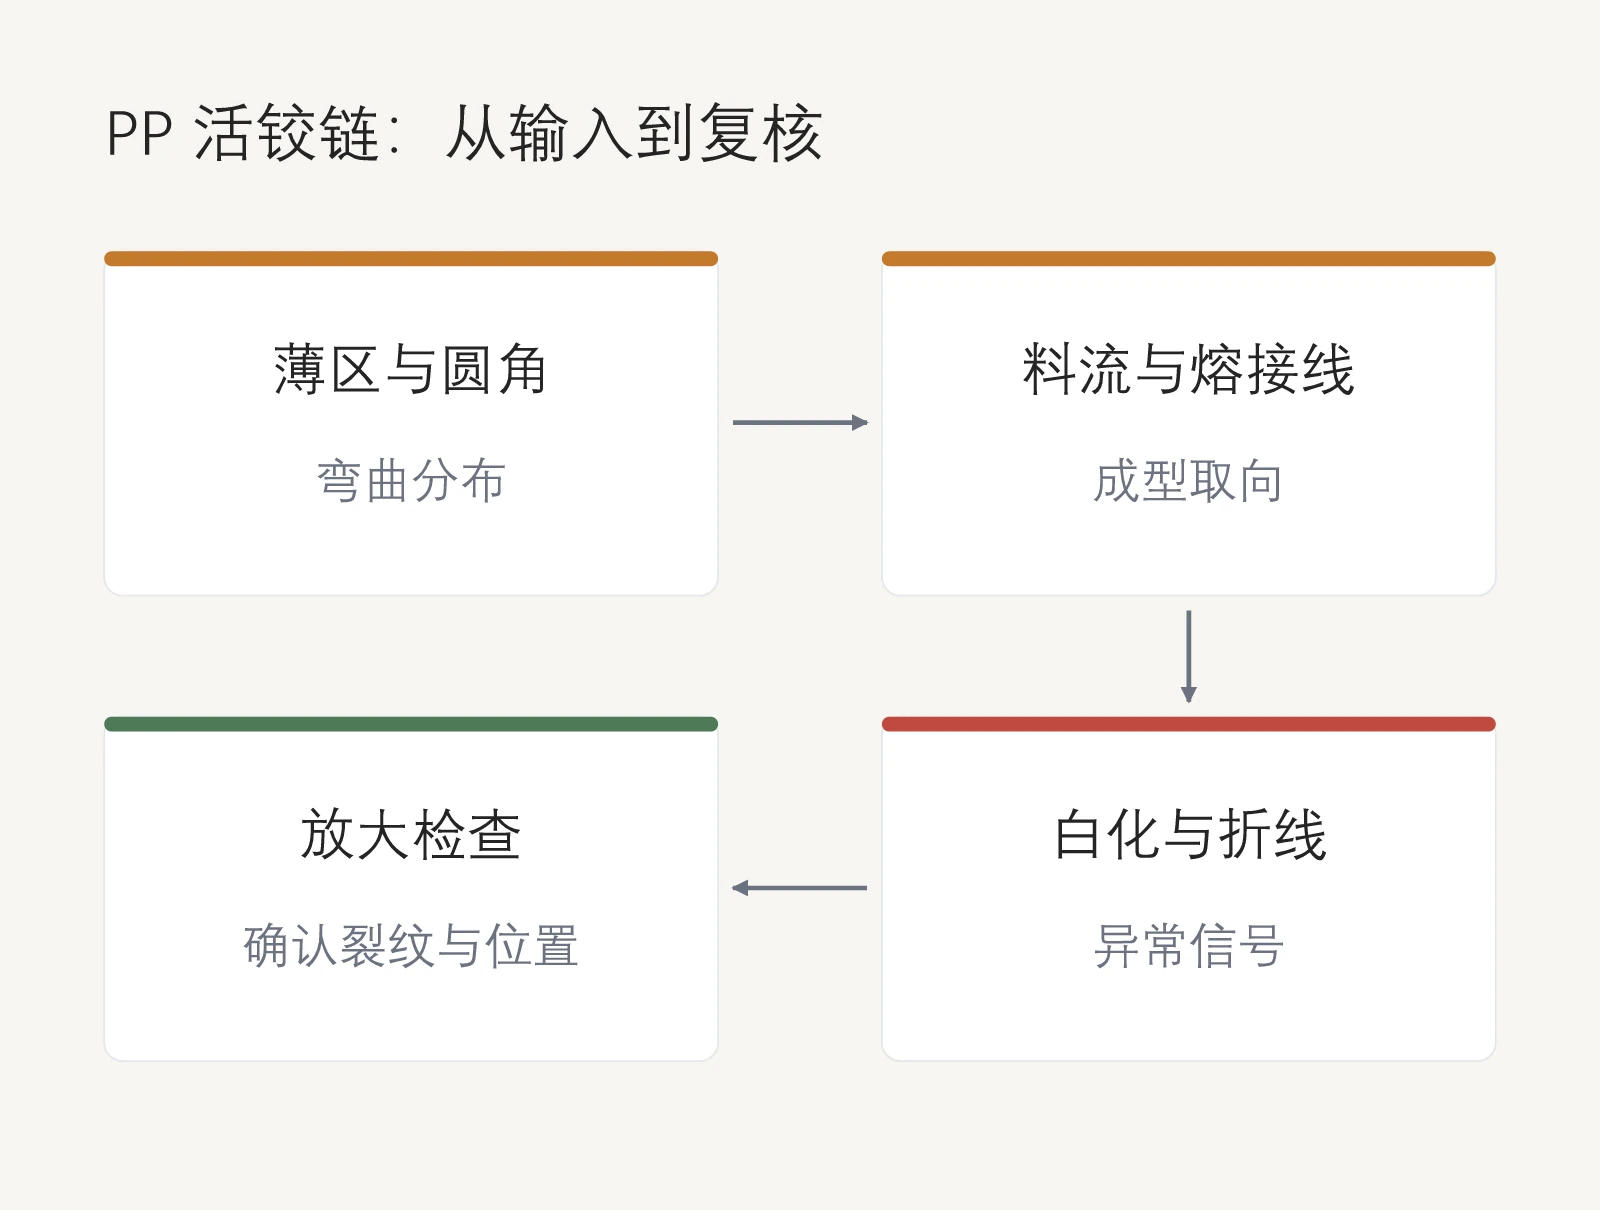
出模后的预弯折也属于成型后的验证动作。英国塑料联合会(BPF)的《塑料设计指南:活铰链》建议零件刚脱模、仍有余温时沿设计折线弯折,使薄区进一步形成有利取向。它需要结合实际工艺确认,不能当补救办法:错误浇口、薄区熔接线和尖锐折线,不会因为多弯几次就消失。
白化出现时,先别直接判定“已经裂了”。白化是可见的应力痕,能提醒工程师停机检查,却不能仅凭肉眼确定内部是否已有微裂纹。较稳妥的排查顺序是:记录白化首次出现的循环阶段和具体位置;放大检查折线、根部圆角与白化边缘;再核对薄区实测、浇口流向、熔接线和当批成型状态。若裂纹总从同一根部起,几何缺口和折线位置应排在材料更换之前检查。
T0、T1 样件也不要只保留终点照片。薄区在循环前的厚度、折线位置和外观,是判断后续变化的基线;不同模次、不同穴号或成型条件的样件,应保留各自身份。否则,后面看到一件白化、一件正常,只能知道结果不同,却无法追到是结构修订、模流差异还是成型状态造成的。
ABS 加销轴先看孔轴如何受力
ABS 加销轴的初始手感很好,不代表静置或循环后仍会一样。它的开合阻力来自孔轴尺寸、接触压力、接触面积、摩擦系数和表面状态共同作用;这些条件会受收缩、同轴度、装配方式和批次公差影响。销轴本身只是其中一个零件,不能把“换一根更耐磨的销”当成通用答案。
ABS 加销轴铰链出现手感衰减或孔壁开裂,往往要从装配环节查起。若销轴与孔存在过盈,销轴装入后会持续顶住孔壁,铰链耳根部也承受残余应力。过盈偏大、孔壁偏薄、根部圆角不足或两侧孔不同轴,都可能让局部压力升高。ABS 还可能在残余应力下出现银纹;若同时接触到不相容的化学介质,应力开裂风险会增加。因此,装配后或静置一段时间才出现的孔壁裂纹,不能只归因于开合疲劳,还要把过盈、圆角、成型残余应力和接触介质分开检查。
时间会改变初始配合。蠕变是塑料在持续受力下慢慢变形,应力松弛则表现为孔壁对销轴的接触压力逐渐降低。样件刚装好时扭力合格,放置后可能变松;温度变化还会加快或改变这种压力重新分配。连续快速开合擅长暴露循环磨损,却可能漏掉静置后的松弛,所以“今天跑得快、跑得过”不能代替带静置条件的复测。
相对转动还会磨损接触面。接触压力、开合速度、销轴与孔壁材料、表面粗糙度和温升都会改变磨损轨迹。磨损使孔轴间隙增大,可能带来虚位、悬停能力下降或扭力衰减;但通用塑料轴承或其他材料的数据只能说明这些因素有关,不能直接变成 ABS 粉盒的尺寸和合格判定阈值。
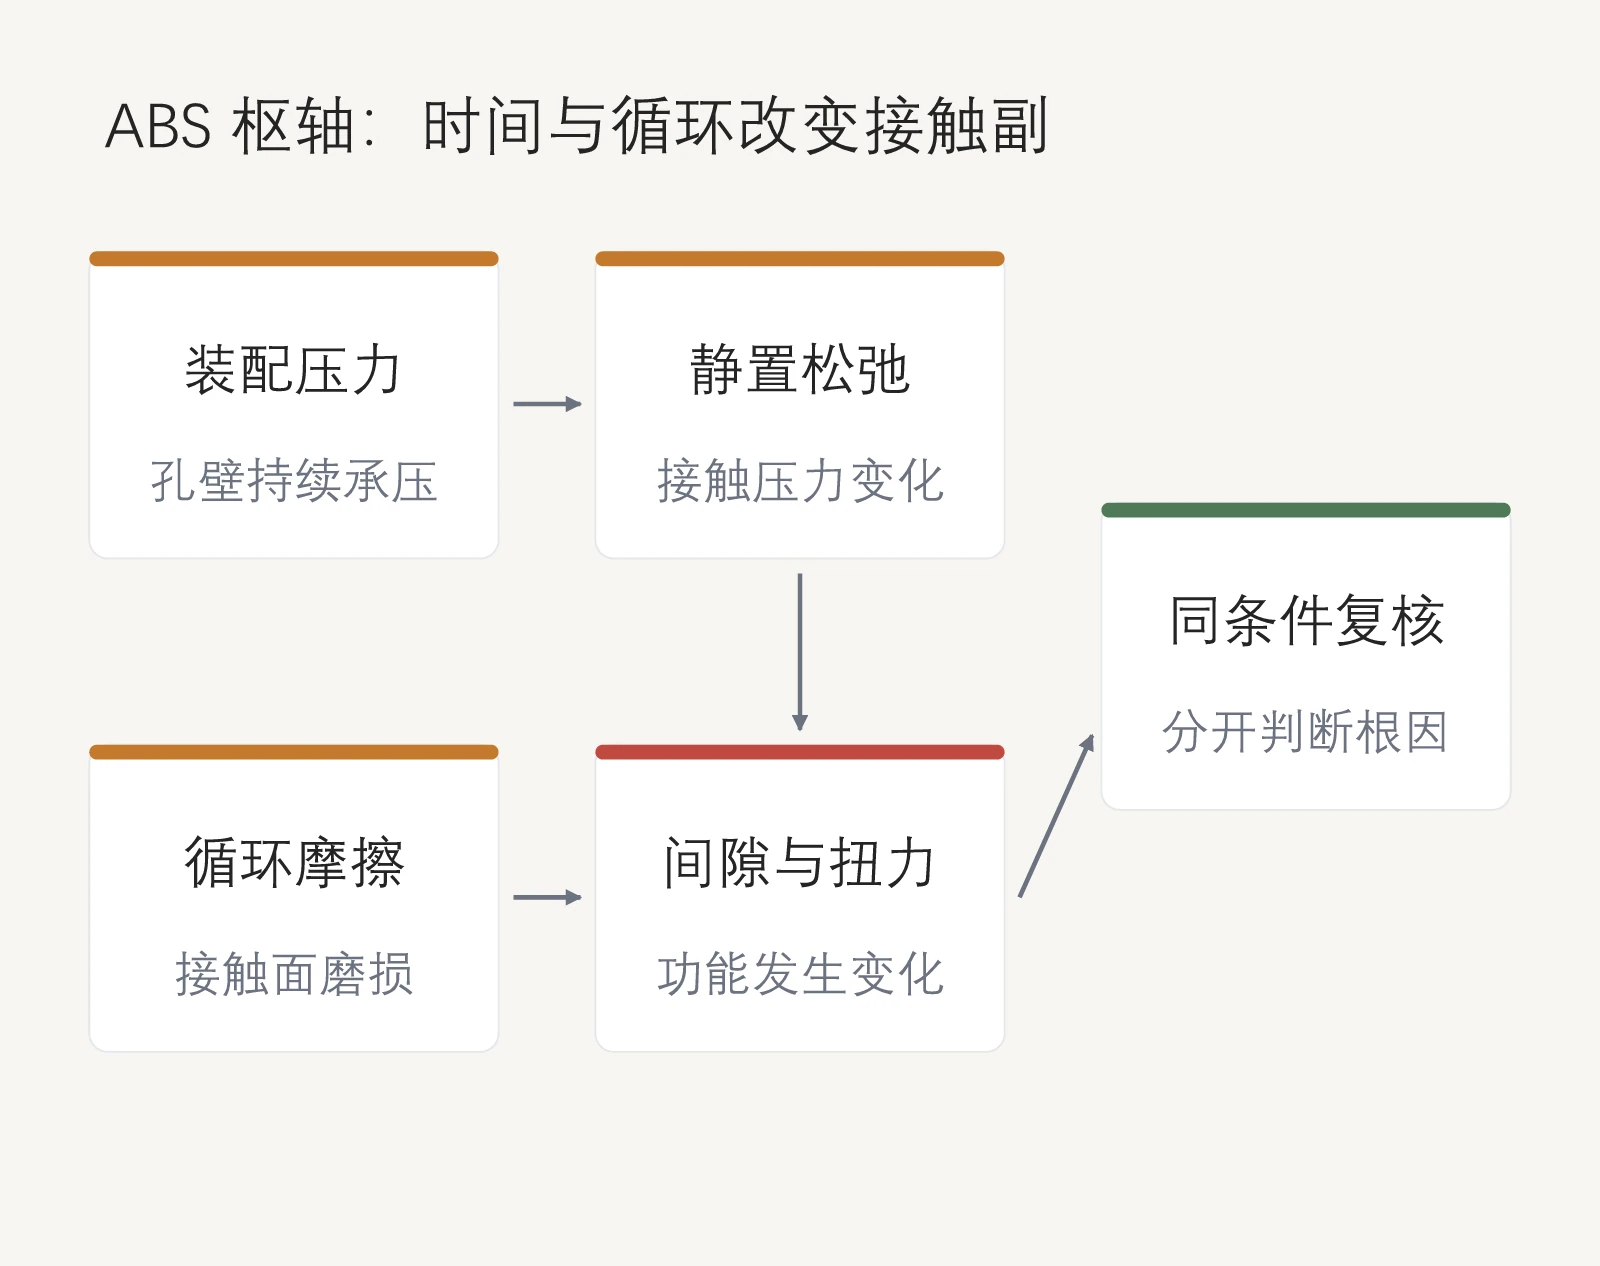
异响也只是一项检查信号。听到声音时,先记录它出现的循环阶段与开盖角度;再复测同一角度下的开合力或扭矩,并量孔轴间隙;最后检查孔轴表面、装配偏斜和铰链耳根部。声音可能来自接触面状态、摩擦变化、偏斜或间隙变化,单凭“吱一声”不能直接写成磨损结论。
销轴结构的批次比较尤其依赖装配状态。孔径、销轴尺寸和同轴度只要一起波动,初始接触压力就会变,开合手感也会跟着变。测试记录若只写材料和循环次数,没有样件版本、装配批次与初始扭力,循环后的差异很难判断是寿命衰减,还是样件一开始就不在同一状态。
次数只是横轴,还要记录衰减
盖子还能开,只说明动作尚未完全失效。粉盒铰链若原本要求稳定的开合阻力、在目标角度悬停、没有明显虚位和异响,那么这些功能中的任何一项持续偏离初始状态,都应进入寿命判定,而不是等到铰链断掉才算结束。
开合力、扭力和悬停回答的是不同问题。开盖力、合盖力记录开始打开和关闭时需要多大力;扭力是铰链转动时的力矩或旋转阻力;悬停则看盖子到了目标角度后能否保持。独立销轴结构还要量虚位或游隙,PP 活铰链则要记录白化、折线和裂纹位置。把这些全部缩成一个“手感合格”,下一轮就无法复测。
一张可用的记录表,应把次数当横轴,把功能变化和失效信号放在纵轴。循环前先留基线,循环中按项目节点复测,循环后再做终点检查与静置复测。各项目可以明确自己的阶段与合格值,但量测方法、开盖角度和样件装配状态要保持一致。
| 记录时点 | PP 活铰链重点 | ABS 独立销轴重点 | 两种结构都要保存的条件 |
|---|---|---|---|
| 循环前 | 薄区实测、折线位置、初始白化与裂纹、开合力 | 孔轴间隙、初始扭力、角度保持、异响、孔壁状态 | 样件编号、材料批次、结构版本、装配状态 |
| 循环中 | 白化首次出现的阶段与位置、开合力变化、局部裂纹 | 扭力变化、虚位、悬停变化、异响出现的角度与阶段 | 累计次数、每次开合角度、速度或频率、环境温度 |
| 循环后 | 折线是否偏移、裂纹是否扩展、功能是否仍满足项目要求 | 间隙和扭力是否继续变化、孔壁与接触面是否损伤 | 终点量测、静置条件、复测时间、异常照片或声音记录 |
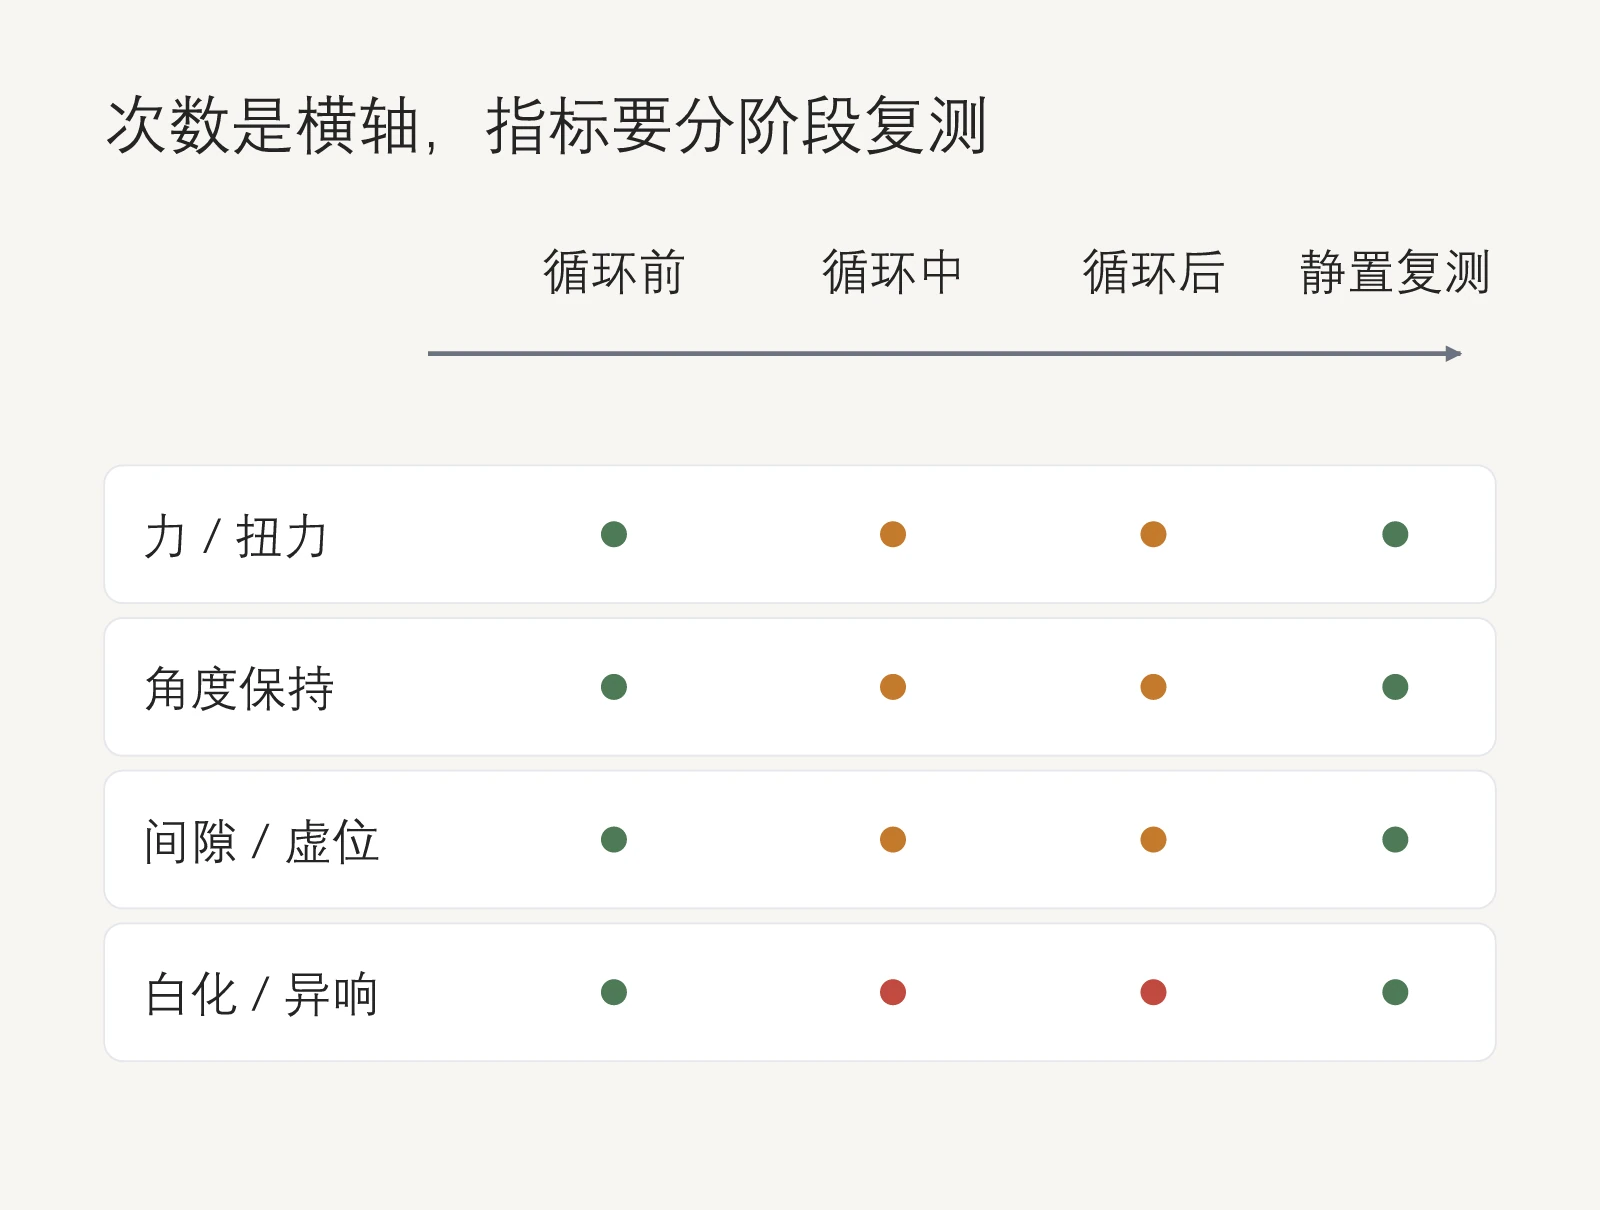
读曲线时先看变化发生在哪一段。PP 活铰链若早期就在固定折线白化,随后开合力变化并出现局部裂纹,应回查薄区几何、流向和熔接线;ABS 销轴若循环初期稳定,静置后扭力下降、间隙增加,则装配预载与时间相关松弛应优先检查。若异响先出现而扭力和间隙暂时没有明显变化,也应保留记录并检查表面状态,不能凭声音单独判定不合格。
测试条件必须和曲线一起保存。同样的累计次数,开合角度不同,薄区应变和孔轴滑动距离就不同;循环速度或频率不同,接触面温升与恢复时间也会变化;温度、静置预载和内容物接触条件不同,塑料的松弛或应力开裂风险也可能不同。常温连续快循环通过,只能说明样件在那组条件下通过,不能代替项目需要的温度与静置对照。具体温度、静置时长和扭力保持值,要结合材料、结构、使用目标和样件验证来定,不能照搬一组通用数值。
如果项目文件把塑料铰链≥5000次、金属铰链≥10000次列为验收值,这些数字也只适用于对应项目。轻工行业标准 QB/T 1685-2006《化妆品产品包装外观要求》不含粉盒铰链寿命次数;金属铰链项目的数值不能套用到 ABS 壳体加独立销轴。次数只有和结构类型、测试条件、阶段量测及合格判定规则写在同一份记录里,才有比较意义。
粉盒铰链寿命的工程结论并不复杂:先明确结构和目标功能,再明确测试条件与阶段指标。PP 活铰链盯薄区的弯曲、取向和裂纹发展,ABS 独立销轴盯孔轴接触、松弛、磨损与间隙变化。没有条件、没有前后变化曲线的次数,不能单独证明铰链寿命。